Tôn chấn xong bị mở góc: Vì sao xảy ra và cần kiểm tra gì?
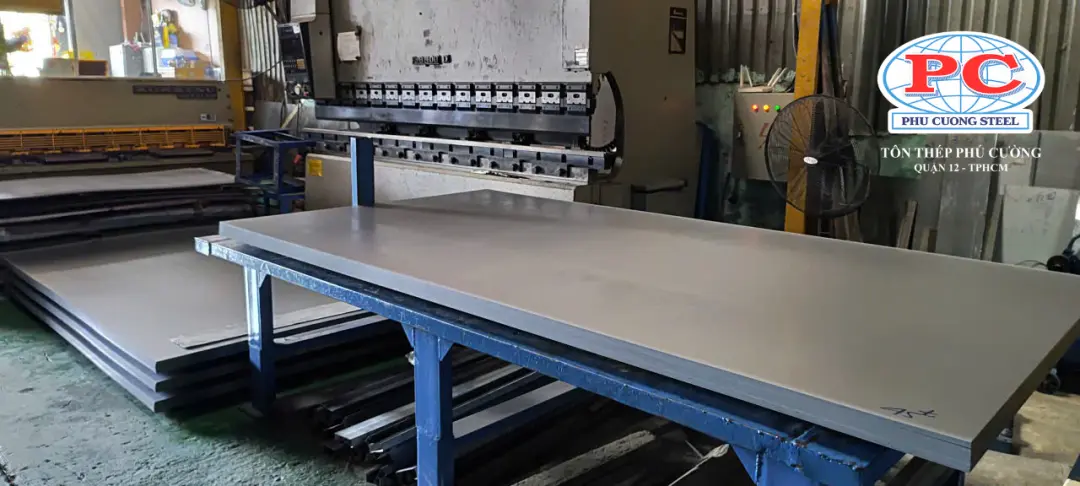
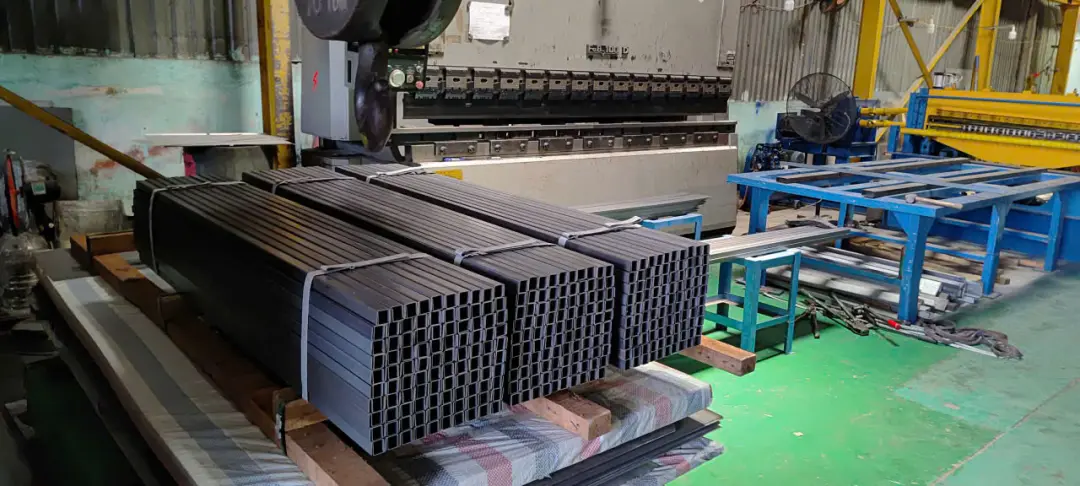
Trong sản xuất vỏ tủ, máng, nẹp và các chi tiết cơ khí, xưởng có thể gặp tình huống phôi đã được chấn nhưng khi lấy ra khỏi khuôn, góc gấp lại mở lớn hơn yêu cầu. Nếu tiếp tục lắp ráp, sai lệch này có thể làm hai mép không khớp, khe hở không đều hoặc chi tiết khó đưa vào vị trí.
Một nguyên nhân cần xem xét là hiện tượng hồi phục đàn hồi sau chấn, thường gọi là springback. Hiểu đúng hiện tượng này giúp xưởng kiểm tra có trình tự, thay vì chỉ thay vật liệu hoặc chỉnh máy theo cảm tính.
Hồi phục đàn hồi sau chấn là gì?
Khi dụng cụ tác động lên tấm tôn, vật liệu vừa biến dạng đàn hồi vừa biến dạng dẻo. Phần biến dạng dẻo giúp chi tiết giữ lại hình dạng mới. Khi bỏ tải, phần biến dạng đàn hồi được phục hồi, làm hình dạng thay đổi so với lúc còn chịu lực trong khuôn.
Với chi tiết chấn góc, biểu hiện thường gặp là góc mở ra sau khi nhả tải. Vì vậy, góc của chi tiết trong lúc ép và góc đo sau khi lấy khỏi khuôn có thể khác nhau.
Để bù độ hồi, quá trình chấn có thể cần tạo góc ban đầu nhỏ hơn góc thành phẩm mong muốn. Mức bù phải được xác định theo vật liệu, bộ dụng cụ và kết quả chạy mẫu; không có một số độ cố định áp dụng cho mọi loại tôn.
Vì sao cùng độ dày nhưng hai lô tôn chấn ra khác nhau?
Độ dày là thông tin quan trọng, nhưng chưa mô tả đầy đủ khả năng tạo hình. Cơ tính của thép nền, đặc biệt là giới hạn chảy, cũng ảnh hưởng đến mức hồi sau chấn. Trong điều kiện gia công tương đương, thép có giới hạn chảy cao hơn thường có xu hướng hồi nhiều hơn.
Bên cạnh vật liệu, độ mở cối, bán kính chày và mức độ biến dạng cũng cần được xem xét. Một bộ thông số từng chạy tốt với lô trước chưa chắc cho kết quả giống hệt khi đổi vật liệu hoặc thay bộ dụng cụ.
Khi đối chiếu hai lô, xưởng nên ghi lại mác thép, độ dày thực tế, mã lô và thông tin cơ tính có trong hồ sơ. Các tên gọi thương mại như tôn kẽm, nhũ xanh hoặc nhũ xám chưa đủ để khẳng định hai lô có cùng đặc tính chấn.
Xem thêm: Hướng cán của tôn thép ảnh hưởng thế nào khi chấn?
Cần phân biệt độ hồi với sai lệch dọc đường chấn
Không phải mọi trường hợp sai góc đều chỉ do hồi phục đàn hồi của vật liệu.
Nếu góc đo ở hai đầu và giữa chi tiết khác nhau rõ rệt, xưởng cần kiểm tra thêm độ võng của máy khi chịu tải và phương án bù tương ứng. Sai lệch dọc chiều dài đường chấn có thể khiến một vị trí đạt góc nhưng vị trí khác vẫn chưa đạt.
Việc kiểm tra nên dùng cùng dụng cụ và cùng cách đặt chi tiết. Đo một mẫu khi đang được giữ ép, rồi so với mẫu khác ở trạng thái tự do, sẽ làm kết quả khó đối chiếu.
Trước khi chỉnh thông số, hãy xác định sai lệch xuất hiện đồng đều trên cả đường chấn hay tập trung ở một vùng. Hai tình huống này cần được điều tra theo những hướng khác nhau.
Ví dụ giả định: Chi tiết yêu cầu 90° nhưng đo được 93°
Giả sử một chi tiết cần góc trong 90° sau khi hoàn tất chấn. Trong lần chạy thử, góc quan sát lúc còn chịu tải là 90°, nhưng sau khi lấy chi tiết ra, góc đo được là 93°.
Đây là ví dụ giả định để minh họa sự khác nhau giữa góc khi chịu tải và góc sau nhả tải. Không được dùng chênh lệch 3° trong ví dụ làm mức bù chung cho các đơn hàng khác.
Cách xử lý phù hợp là lưu mẫu, ghi lại điều kiện gia công và cho người phụ trách kỹ thuật điều chỉnh trong phạm vi cho phép của vật liệu, máy và dụng cụ. Mẫu tiếp theo vẫn cần đo lại sau nhả tải, đồng thời kiểm tra bán kính và tình trạng bề mặt tại vùng chấn.
Cách kiểm tra trước khi gia công hàng loạt
Một phiếu chạy mẫu nên ghi đủ thông tin để có thể đối chiếu khi phát sinh sai lệch:
Mã chi tiết và phiên bản bản vẽ đang áp dụng.
Mác thép, mã lô, độ dày và hướng bố trí phôi.
Bộ chày, cối và chương trình gia công đã sử dụng.
Góc đo sau nhả tải tại các vị trí được quy định.
Kích thước cạnh, bán kính và tình trạng bề mặt sau chấn.
Kết quả lắp thử nếu chi tiết phải ghép với bộ phận khác.
Khi thay đổi điều kiện chạy, nên ghi rõ đã thay yếu tố nào. Nếu vừa đổi vật liệu, vừa đổi dụng cụ và điều chỉnh nhiều thông số cùng lúc, việc tìm nguyên nhân sẽ khó hơn.
Mẫu được duyệt cần gắn với đúng lô và điều kiện đã thử. Khi thay lô vật liệu hoặc thay bộ dụng cụ, xưởng nên xác nhận lại những kích thước quan trọng trước khi tiếp tục sản xuất.
Đặt tôn và gia công chấn cần gửi những thông tin gì?
Yêu cầu “chấn góc 90°” nên được thể hiện trên bản vẽ cùng dung sai và trạng thái đo. Khách hàng cũng cần làm rõ kích thước cạnh được tính theo mặt trong hay mặt ngoài, bán kính yêu cầu và những mặt cần bảo vệ ngoại quan.
Nếu bản vẽ có nhiều đường chấn, nên gửi đầy đủ hình dạng thành phẩm thay vì chỉ cung cấp kích thước phôi phẳng. Những thông tin này giúp đơn vị gia công xem xét trình tự thực hiện và khả năng tiếp cận của dụng cụ.
Ngoài bản vẽ, hãy bổ sung loại vật liệu, độ dày, số lượng, yêu cầu chứng từ và thời điểm cần nhận hàng. Với chi tiết mới, hai bên nên thống nhất việc duyệt mẫu trước khi triển khai số lượng lớn.
Tôn Thép Phú Cường tiếp nhận nhu cầu cung cấp tôn và gia công chấn, dập, định hình theo yêu cầu. Quý khách vui lòng gửi bản vẽ đã duyệt, quy cách vật liệu, góc và dung sai cần đạt để trao đổi phương án thực hiện, kiểm tra khả năng đáp ứng và nhận báo giá theo đơn hàng.
Tham khảo: Dịch vụ chấn, dập và định hình theo yêu cầu
CÔNG TY TNHH TÔN THÉP PHÚ CƯỜNG
Đồng Hành Cùng Mọi Công Trình
Địa chỉ: 2177C–2177D Quốc Lộ 1A, Phường Đông Hưng Thuận, Quận 12, TP.HCM.
Hotline: 0933 919 899 – Ms. Ánh | 0933 919 898 – Mr. Mạnh.
Email: tonthepphucuong@gmail.com
Website: https://tonthepphucuong.com/
Xem thêm bài viết có nội dung liên quan: