Tin Tức & Sự Kiện
Mới nhất
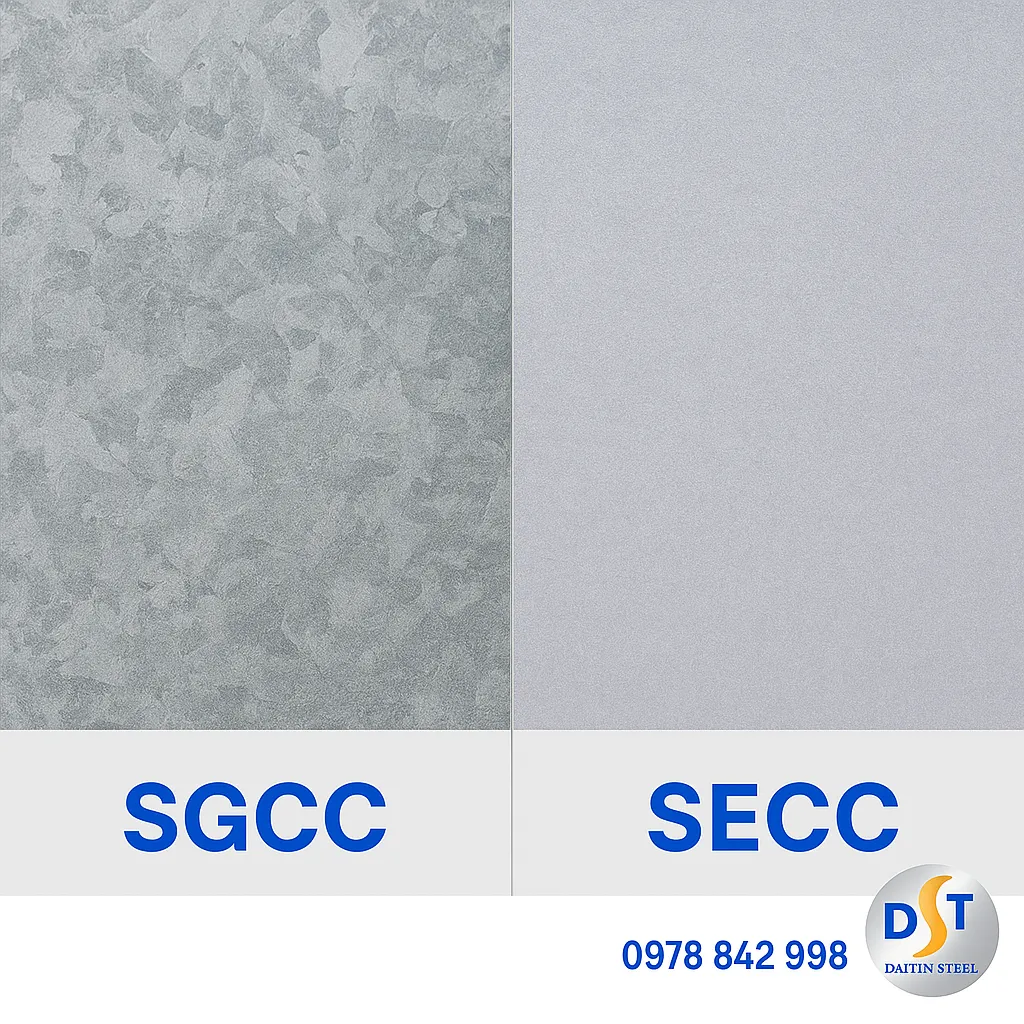
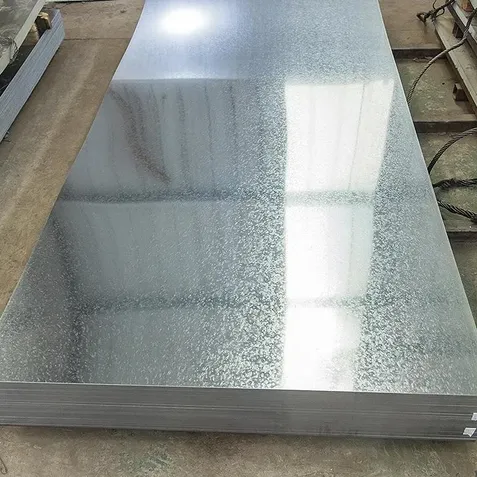
Tôn nhũ xanh trong cơ khí, cửa và nội thất kim loại: Vì sao nhiều xưởng ưu tiên lựa chọn?
Trong nhóm vật liệu kim loại dạng tấm dùng cho gia công cơ khí, làm cửa và sản xuất nội thất kim loại, tôn nhũ xanh là cái tên xuất hiện khá thường xuyên trong các đơn hàng cần bề mặt ổn định, dễ gia ...
Các tin tức khác
Dịch Vụ Chấn Tôn Theo Bản Vẽ Tại Quận 12, TP.HCM – Gia Công Chính Xác, Đồng Đều, Giao Hàng Nhanh
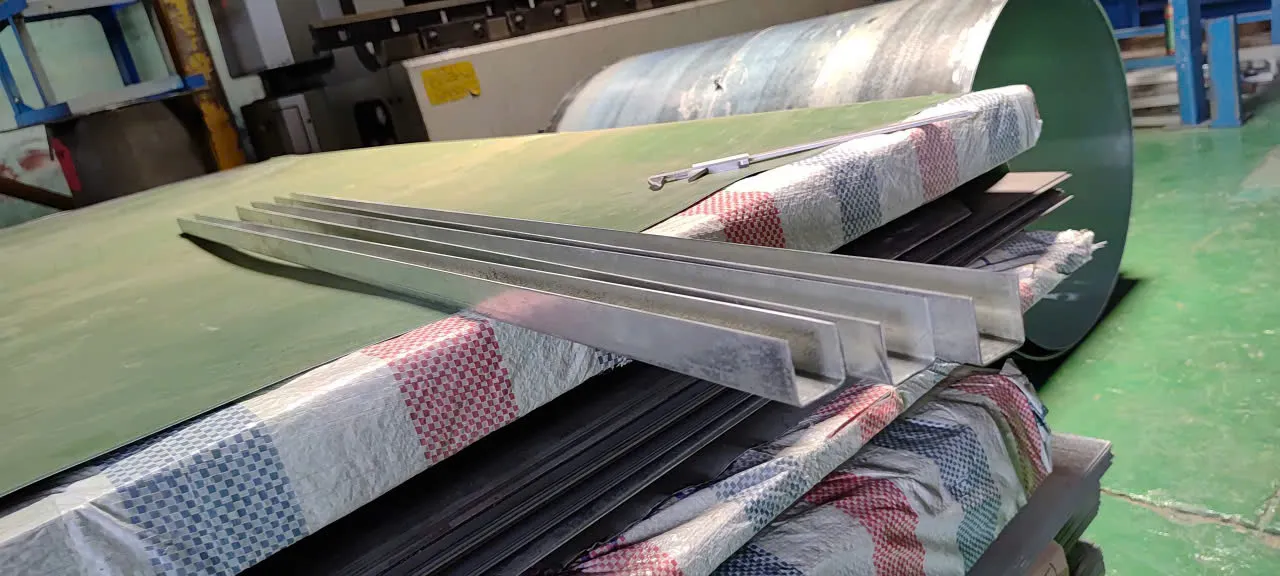
Dịch Vụ Chấn Tôn Theo Bản Vẽ Tại TP.HCM – Gia Công Chính Xác, Đồng Đều, Giao Hàng NhanhTrong gia công cơ khí, xây dựng dân dụng và sản xuất chi tiết kim loại, chấn tôn là công đoạn rất quan trọng vì nó quyết định trực tiếp đến hình dáng, độ đồng đều và khả năng lắp ghép của thành phẩm. Một chi tiết chấn đẹp không chỉ là đúng góc trên lý thuyết, mà còn phải đảm bảo line chấn thẳng, chiều dài ổn định, mép đều và hạn chế tối đa sai số giữa các thanh.Hình ảnh thực tế tại xưởng cho thấy các thanh chấn dài, thẳng, line đều và bề mặt gọn đẹp sau gia công. Đây là kiểu thành phẩm rất thường gặp trong các đơn hàng làm nẹp, khung, thanh kỹ thuật, chi tiết bao che, chi tiết lắp ghép hoặc các cấu kiện cần độ đồng đều cao khi sản xuất theo lô.Với những đơn hàng như vậy, việc lựa chọn đúng đơn vị gia công không chỉ giúp sản phẩm ra đẹp hơn mà còn giảm đáng kể thời gian chỉnh sửa, lắp ráp và tối ưu chi phí tổng thể cho khách hàng.1. Chấn tôn là gì? Ứng dụng thực tế ra sao?Chấn tôn là quá trình dùng máy và bộ khuôn để tạo góc gấp hoặc tạo hình trên tấm kim loại theo bản vẽ kỹ thuật. Sau khi được cắt theo quy cách, tôn hoặc thép tấm sẽ được đưa vào máy chấn để tạo ra hình dạng mong muốn như gấp vuông, gấp mép, tạo nẹp, tạo máng hoặc tạo các chi tiết có tiết diện riêng phục vụ cho lắp ráp.Trong thực tế, dịch vụ chấn tôn được ứng dụng rất nhiều trong:Gia công nẹp kim loạiChi tiết máng, hộp, khung kỹ thuậtVỏ bao che, vỏ tủ điện, chi tiết cơ khí dân dụngChi tiết trang trí nội thất kim loạiCác cấu kiện phụ trợ trong công trình và nhà xưởngTùy vào vật liệu, độ dày và mục đích sử dụng, bài toán chấn sẽ khác nhau. Vì vậy, một đơn vị chấn tôn có kinh nghiệm sẽ không chỉ làm theo cảm tính mà còn cần hiểu rõ bản vẽ, hiểu vật liệu và hiểu cách kiểm soát sai số trong quá trình gia công.2. Vì sao chất lượng chấn tôn ảnh hưởng lớn đến thành phẩm?Nhiều người nghĩ rằng chỉ cần chấn ra đúng góc là đủ. Tuy nhiên, trong sản xuất thực tế, một chi tiết có thể đúng góc nhưng vẫn khó lắp ghép nếu bị lệch line, không đều đầu cuối hoặc sai kích thước sau chấn.Đây là lý do vì sao chất lượng chấn tôn ảnh hưởng rất lớn đến hiệu quả sản xuất. Khi chấn không ổn định, doanh nghiệp có thể gặp các vấn đề như:Chi tiết bị lệch kích thước phủ bìLine chấn không thẳng, nhìn thành phẩm kém thẩm mỹCác thanh cùng lô nhưng độ đồng đều không caoLắp ráp bị cấn, hở hoặc khó bắt nốiMất thêm thời gian chỉnh sửa thủ côngĐặc biệt với các chi tiết dài như nẹp, máng, thanh kỹ thuật hoặc các cấu kiện chạy theo chiều dài lớn, chỉ cần sai số nhỏ cũng dễ làm ảnh hưởng đến cả cụm lắp ráp phía sau.3. Những yếu tố quyết định một sản phẩm chấn đẹp và ổn định3.1. Máy móc phải đủ ổn địnhMuốn chấn ra line đẹp, trước tiên máy móc phải đảm bảo lực ép đồng đều. Nếu máy không ổn định, sản phẩm rất dễ bị hiện tượng đầu này khít nhưng đầu kia mở nhẹ, hoặc toàn bộ line chấn không đạt độ thẳng như mong muốn.3.2. Bộ khuôn phải phù hợp với vật liệuMỗi loại tôn thép có đặc tính khác nhau về độ dày, độ cứng và độ đàn hồi. Nếu chọn cối hoặc chày không phù hợp, sản phẩm có thể bị sai góc, sai bán kính chấn hoặc để lại dấu hằn không đẹp trên bề mặt.3.3. Người vận hành phải hiểu bản vẽCùng một bản vẽ, nhưng nếu người vận hành không đọc đúng yêu cầu kỹ thuật, không kiểm soát điểm chuẩn hoặc không tính đến độ bật hồi của vật liệu, thành phẩm sau cùng rất dễ bị sai so với mục tiêu ban đầu.3.4. Vật liệu đầu vào phải ổn địnhĐộ dày thực tế, trạng thái bề mặt và độ đồng đều giữa các lô vật liệu ảnh hưởng trực tiếp đến quá trình chấn. Khi vật liệu không ổn định, việc giữ đồng đều giữa các chi tiết cũng khó hơn.4. Dịch vụ chấn tôn theo bản vẽ phù hợp với những nhu cầu nào?Hiện nay, nhiều khách hàng không chỉ cần mua tôn thép dạng nguyên liệu mà còn muốn gia công luôn theo quy cách để tiết kiệm thời gian và giảm khâu trung gian. Dịch vụ chấn tôn theo bản vẽ đặc biệt phù hợp với các nhu cầu như:Cần sản xuất nẹp, thanh kỹ thuật, máng hoặc khung kim loại theo kích thước riêngCần chấn theo lô với độ đồng đều caoCần kết hợp cắt tấm, xả cuộn rồi mới chấnCần gia công nhanh để kịp tiến độ công trình hoặc lắp rápCần một đơn vị vừa cung cấp vật liệu vừa gia công để dễ kiểm soát chất lượngThay vì phải mua vật liệu một nơi, cắt một nơi rồi mang đi chấn ở nơi khác, nhiều khách hàng hiện nay ưu tiên làm việc với xưởng có thể xử lý trọn quy trình để tiết kiệm thời gian, công sức và hạn chế phát sinh sai số giữa các công đoạn.5. Ưu điểm khi gia công chấn tôn trực tiếp tại xưởngKhi gia công trực tiếp tại xưởng có máy móc và quy trình rõ ràng, khách hàng sẽ có lợi thế lớn hơn về tiến độ, chất lượng và khả năng xử lý các yêu cầu thực tế. Một số lợi ích dễ thấy gồm:Chủ động hơn về thời gian sản xuấtDễ kiểm soát chất lượng ngay từ khâu vật liệuGiảm khâu trung gian, hạn chế phát sinh chi phíDễ trao đổi và hiệu chỉnh theo bản vẽ thực tếTăng độ đồng đều khi chạy hàng theo lôĐây là lý do nhiều khách hàng hiện nay ưu tiên lựa chọn xưởng vừa có sẵn vật tư, vừa có gia công tại chỗ thay vì tách rời từng công đoạn.6. Tôn Thép Phú Cường nhận chấn tôn theo yêu cầu tại TP.HCMNếu bạn đang cần tìm dịch vụ chấn tôn theo bản vẽ tại TP.HCM, Tôn Thép Phú Cường là một trong những lựa chọn phù hợp cho nhu cầu gia công thực tế. Xưởng nhận gia công các chi tiết chấn theo quy cách, phục vụ cho nhiều mục đích sử dụng khác nhau trong cơ khí, xây dựng và dân dụng.Lợi thế của Phú Cường không chỉ nằm ở khâu gia công, mà còn ở khả năng đồng bộ vật liệu và sản xuất ngay tại xưởng. Điều này giúp khách hàng thuận tiện hơn khi cần xử lý đơn hàng nhanh, làm theo kích thước riêng hoặc yêu cầu độ đồng đều cao.Phú Cường hiện cung cấp và hỗ trợ gia công các dòng vật liệu phổ biến như:Tôn nhũ xanhTôn nhũ xámTôn mạ kẽmThép tấm, thép lá theo quy cáchBên cạnh đó là các dịch vụ gia công đi kèm như:Cắt tấm theo yêu cầuXả cuộnChấn gấp kim loại theo bản vẽGia công tôn thép trực tiếp tại xưởngXem chi tiết các dịch vụ gia công của Tôn Thép Phú Cường tại đây: Dịch VụVới những khách hàng cần làm hàng theo lô, cần đồng đều giữa các thanh hoặc cần giao hàng nhanh để kịp tiến độ, việc làm việc trực tiếp với xưởng có sẵn máy móc sẽ giúp tiết kiệm nhiều thời gian hơn so với mô hình qua trung gian.7. Năng lực và lợi thế khi chọn đúng đơn vị chấn tônTrong gia công tôn thép, khác biệt giữa một xưởng làm hàng ổn và một xưởng chỉ chấn theo cảm tính nằm ở năng lực xử lý tổng thể. Không chỉ là có máy, mà còn là khả năng kiểm soát vật liệu, đọc bản vẽ, canh chỉnh thông số và duy trì độ đồng đều trong suốt quá trình sản xuất.Những đơn vị có quy trình bài bản thường sẽ có các lợi thế như:Hệ thống máy móc hiện đại, đồng bộĐội ngũ kỹ thuật am hiểu bản vẽ và vật liệuNguồn phôi ổn định, dễ kiểm soát chất lượngKhả năng gia công theo quy cách thực tếChủ động tiến độ nhờ có xe tải giao hàng riêngĐây cũng là yếu tố quan trọng giúp khách hàng yên tâm hơn khi đặt các đơn hàng cần độ chính xác, tính đồng đều và khả năng lắp ghép tốt sau gia công.8. Kết luậnDịch vụ chấn tôn không đơn thuần là tạo ra một góc gấp trên kim loại, mà là công đoạn ảnh hưởng trực tiếp đến tính chính xác, độ thẩm mỹ và hiệu quả lắp ráp của sản phẩm sau cùng. Với các chi tiết dài, các đơn hàng theo lô hoặc các sản phẩm cần đồng đều cao, việc chọn đúng đơn vị gia công là yếu tố rất quan trọng.Nếu bạn đang cần tìm nơi chấn tôn theo bản vẽ, cắt tấm, xả cuộn và gia công tôn thép theo yêu cầu, Tôn Thép Phú Cường sẵn sàng hỗ trợ nhanh theo quy cách thực tế. Với hệ thống máy móc đầy đủ, gia công trực tiếp tại xưởng và có xe tải riêng giao hàng, Phú Cường giúp khách hàng chủ động tiến độ, tối ưu chi phí và nâng cao độ ổn định của thành phẩm.Xem thêm bài viết có nội dung liên quan:Sai Số Bán Kính Chấn Là Gì? Vì Sao Chi Tiết Gấp Đúng Góc Nhưng Vẫn Khó Lắp GhépỨng Suất Dư Trong Thép Là Gì? Vì Sao Cắt Ra Là Tôn Bị Cong Vênh?Sai Số Chiều Rộng Sau Xả Cuộn Ảnh Hưởng Gì Đến Chấn Dập Và Lắp Ghép Công Trình?Liên hệ Tôn Thép Phú Cường để được tư vấn giải pháp phù hợp:Địa chỉ: 2177C–2177D QL1A, P. Đông Hưng Thuận, Q.12, TP.HCMĐiện thoại: 0933 919 899Email: tonthepphucuong@gmail.comWebsite: tonthepphucuong.com
Xem bài viết →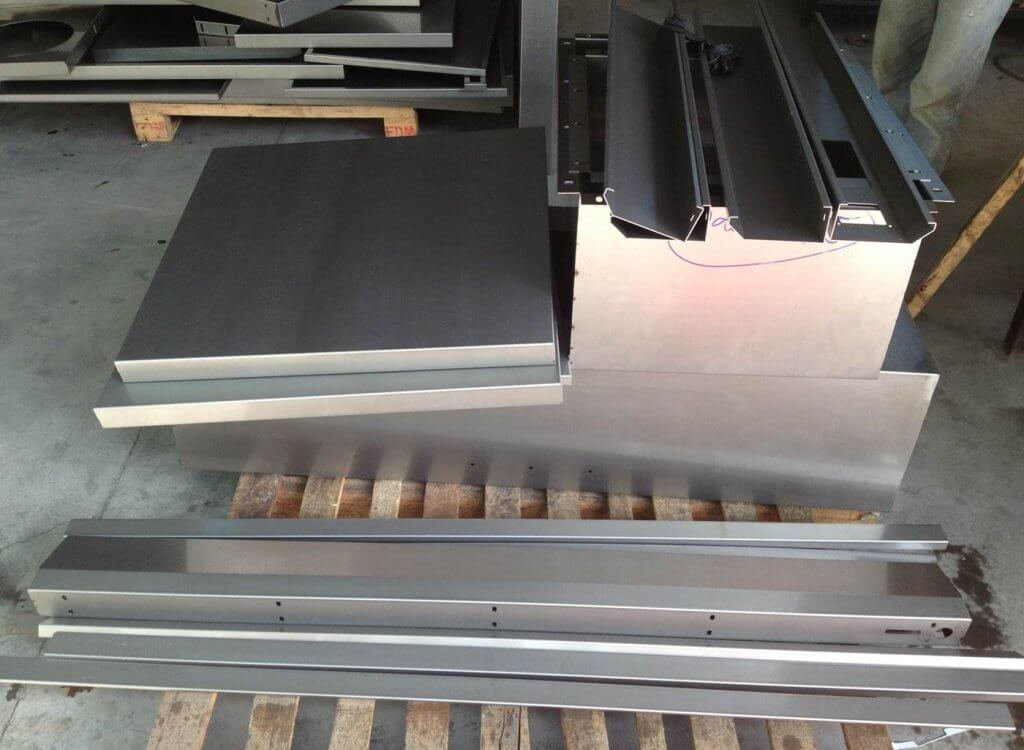
Độ Bật Hồi Khi Chấn Gấp Tôn Là Gì? Vì Sao Chấn Đúng Góc Trên Máy Nhưng Thành Phẩm Vẫn Sai
Sai Số Bán Kính Chấn Là Gì? Vì Sao Chi Tiết Gấp Đúng Góc Nhưng Vẫn Khó Lắp GhépKhi nói đến gia công chấn gấp kim loại, nhiều người thường tập trung vào góc chấn mà quên mất một yếu tố rất quan trọng là bán kính chấn. Trên thực tế, có không ít trường hợp chi tiết nhìn qua tưởng như đã chấn đúng góc, đường gấp khá đẹp, bề mặt không rạn nứt, nhưng khi đưa vào lắp ghép lại bị cấn, hở, lệch mép hoặc không ôm khít theo thiết kế. Nguyên nhân nằm ở việc bán kính chấn thực tế khác với bán kính chấn dự kiến trên bản vẽ.Đây là một lỗi kỹ thuật dễ bị xem nhẹ, đặc biệt ở các đơn hàng gia công tôn theo quy cách, chi tiết vỏ hộp, máng, nẹp, phụ kiện cơ khí, tủ điện, chi tiết bao che hoặc những cấu kiện cần lắp ghép theo cụm. Nếu không kiểm soát tốt bán kính chấn, doanh nghiệp có thể gặp tình trạng sai kích thước phủ bì, sai chiều dài cạnh sau chấn, phải chỉnh sửa thủ công hoặc thậm chí làm lại cả lô hàng.1. Sai số bán kính chấn là gì?Bán kính chấn là phần bo cong hình thành tại vị trí kim loại bị uốn khi đi qua quá trình chấn. Trên bản vẽ kỹ thuật, bán kính này thường được quy định để đảm bảo chi tiết sau gia công đạt đúng hình dạng, đúng kích thước khai triển và đúng khả năng lắp ráp.Sai số bán kính chấn xảy ra khi bán kính tạo thành trên sản phẩm thực tế lớn hơn hoặc nhỏ hơn mức dự kiến. Sai số này không chỉ ảnh hưởng đến tính thẩm mỹ mà còn tác động trực tiếp đến:Chiều dài các cạnh sau chấnKích thước phủ bì của thành phẩmĐộ khớp giữa các chi tiết lắp ghépKhả năng bắt vít, chồng mí, ôm góc hoặc ghép mépTỷ lệ phải chỉnh sửa lại sau gia côngNói cách khác, nếu góc chấn là thứ dễ nhìn thấy bằng mắt, thì bán kính chấn là yếu tố âm thầm quyết định chi tiết đó có “ăn” với hệ lắp ráp hay không.2. Vì sao chi tiết chấn đúng góc nhưng vẫn lắp không khít?Đây là tình huống rất phổ biến trong sản xuất. Một chi tiết có thể đạt góc 90 độ khá chuẩn khi đo nhanh, nhưng vẫn không khớp khi đưa vào cụm. Lý do là vì góc đúng chưa chắc hình học tổng thể đã đúng.Khi bán kính chấn thay đổi, phần vật liệu tại vùng uốn sẽ phân bố khác so với tính toán ban đầu. Điều đó làm thay đổi chiều dài cạnh hữu dụng, khiến kích thước ngoài hoặc kích thước lòng trong của chi tiết bị sai lệch. Với các sản phẩm cần ghép mí, lồng âm dương, ôm cạnh hoặc lắp nối nhiều đoạn liên tiếp, chỉ cần lệch một ít ở vùng bo chấn cũng đủ gây ra sai số dây chuyền.Thực tế xưởng gia công thường gặp các biểu hiện như:Chi tiết chấn xong bị hở mép khi áp vào bề mặt còn lạiNẹp chấn đúng góc nhưng không ôm sát cạnhMáng hoặc hộp chấn bị sai lòng trongTủ, khung hoặc vỏ bao che bị cấn tại các góc ghépCụm chi tiết sản xuất theo lô nhưng độ đồng đều không cao3. Những yếu tố nào làm bán kính chấn bị sai?3.1. Độ dày vật liệu không đồng đềuTôn thép trên thị trường có thể tồn tại sai số độ dày giữa từng cuộn, từng lô hoặc thậm chí ngay trên cùng một bề mặt cuộn. Khi độ dày thay đổi, mức độ biến dạng trong quá trình chấn cũng thay đổi theo. Đây là lý do vì sao cùng một bộ cối, cùng một máy, nhưng lô này chấn ra đẹp còn lô khác lại lệch bán kính.3.2. Cơ tính vật liệu khác nhauKhông phải cứ cùng mác thép là phản ứng khi chấn sẽ giống nhau. Độ cứng, giới hạn chảy, độ dẻo và trạng thái bề mặt vật liệu đều ảnh hưởng đến cách kim loại biến dạng. Vật liệu càng cứng hoặc đàn hồi cao thì xu hướng tạo bán kính thực tế càng khác với kỳ vọng ban đầu.Vật liệu càng cứng hoặc đàn hồi cao thì xu hướng tạo bán kính thực tế càng khác với kỳ vọng ban đầu, điển hình như các dòng tôn nhũ xanh SECC, EG.3.3. Chọn khe V không phù hợpKhe V của cối chấn ảnh hưởng trực tiếp đến bán kính hình thành ở chân uốn. Nếu chọn khe V quá lớn so với độ dày vật liệu, bán kính thực tế có thể lớn hơn mong muốn. Ngược lại, nếu ép quá chặt bằng bộ khuôn không phù hợp, sản phẩm có thể bị biến dạng mạnh, dễ hằn hoặc tăng nguy cơ nứt tại đường chấn.3.4. Kiểu chấn sử dụngChấn gió, chấn đáy hay chấn dập kín sẽ cho mức độ kiểm soát hình học khác nhau. Trong đó, chấn gió linh hoạt và phổ biến nhưng bán kính tạo thành phụ thuộc khá nhiều vào vật liệu, khe V và lực ép. Nếu bản vẽ yêu cầu cao về độ ổn định, lựa chọn phương pháp chấn cần được cân nhắc ngay từ đầu.3.5. Bản vẽ chưa thể hiện rõ bán kính yêu cầuKhông ít đơn hàng chỉ ghi góc chấn mà không chỉ rõ bán kính trong, bán kính ngoài hoặc tiêu chuẩn chấp nhận. Điều này khiến xưởng và khách hàng dễ hiểu khác nhau về hình dạng thành phẩm. Khi lắp ghép gặp lỗi, việc truy nguyên trách nhiệm cũng khó hơn.4. Sai số bán kính chấn ảnh hưởng gì đến kích thước khai triển?Trong gia công chấn, kích thước phôi trước khi chấn không thể tính bằng cách cộng cơ học các cạnh thẳng. Phải tính đến allowance và deduction tại vùng uốn. Nếu giả định sai bán kính, toàn bộ kích thước khai triển có thể lệch.Điều này rất quan trọng với:Chi tiết cần cắt CNC trước rồi mới chấnĐơn hàng số lượng lớn cần đồng đều caoChi tiết có nhiều line chấn liên tiếpSản phẩm cần lắp theo cụm hoặc theo moduleMột lỗi nhỏ trong giả định bán kính chấn có thể dẫn đến việc toàn bộ chi tiết sau cùng bị hụt hoặc dư kích thước, dù thao tác trên máy vẫn đúng quy trình. Điều này rất quan trọng với các chi tiết cần cắt CNC trước rồi mới chấn hoặc các sản phẩm đã trải qua quá trình xả cuộn và cắt tấm.5. Khi nào cần đặc biệt chú ý đến bán kính chấn?Không phải sản phẩm nào cũng yêu cầu soi kỹ bán kính chấn ở mức như nhau. Tuy nhiên, doanh nghiệp nên đặc biệt lưu ý trong các trường hợp sau:Chi tiết cần lắp ghép chính xác theo bản vẽSản phẩm có nhiều line chấn gần nhauVật liệu mỏng nhưng yêu cầu hình học chặtVật liệu cứng, khó biến dạng hoặc có lớp phủ bề mặt nhạy cảmĐơn hàng lặp lại nhiều lần, cần đồng nhất giữa các lôCác chi tiết dùng cho tủ điện, hộp kỹ thuật, khung bao che, nẹp, máng, phụ kiện kết cấu nhẹ6. Cách hạn chế sai số bán kính chấn trong thực tế6.1. Kiểm tra vật liệu đầu vào kỹ hơnMuốn chấn ổn định, trước tiên phải kiểm soát vật liệu. Cần theo dõi độ dày thực tế, nguồn gốc cuộn, trạng thái bề mặt, độ đồng đều giữa các lô và tính phù hợp với yêu cầu gia công. Vật liệu đầu vào càng ổn định thì sai số hình học sau chấn càng dễ kiểm soát.6.2. Chọn bộ cối và thông số chấn đúng bài toánKhông nên áp dụng một công thức chấn cứng nhắc cho mọi vật liệu. Tùy độ dày, loại thép, yêu cầu thẩm mỹ và hình học thành phẩm mà cần chọn khe V, chày chấn, lực ép và phương pháp chấn phù hợp. Với các chi tiết quan trọng, nên chấn thử mẫu trước khi chạy hàng loạt.6.3. Đồng bộ giữa bản vẽ, khai triển và thực tế máyNếu bộ phận thiết kế, cắt phôi và vận hành chấn không dùng chung giả định về bán kính uốn, sai số sẽ xuất hiện rất sớm. Vì vậy, cần thống nhất rõ bản vẽ đang lấy bán kính nào, quy đổi khai triển theo thông số nào và máy thực tế đang cho ra hình học ra sao.6.4. Lưu lại thông số theo từng vật liệu quen dùngVới các loại tôn thép gia công thường xuyên, xưởng nên xây dựng bộ dữ liệu thực nghiệm nội bộ: độ dày thực tế, loại cối dùng, góc ép, mức bật hồi, bán kính tạo thành, mức co giãn cạnh sau chấn. Đây là cách rất hiệu quả để rút ngắn thời gian chỉnh máy và giảm tỷ lệ hàng lỗi.7. Vai trò của đơn vị gia công trong việc kiểm soát sai số chấnCùng một bản vẽ, không phải xưởng nào cũng cho ra thành phẩm giống nhau. Sự khác biệt nằm ở kinh nghiệm xử lý vật liệu, khả năng đọc bản vẽ, độ đầy đủ của máy móc và cách kiểm soát sai số ngay từ đầu.Một đơn vị gia công có kinh nghiệm sẽ không chỉ nhận bản vẽ và chấn theo cảm tính, mà còn biết cảnh báo trước các vị trí có nguy cơ lệch bán kính, sai kích thước phủ bì hoặc khó lắp ghép. Điều này đặc biệt quan trọng với các đơn hàng sản xuất theo lô, theo cụm hoặc yêu cầu độ đồng đều cao.Trong thực tế, những xưởng có quy trình bài bản thường sẽ:Kiểm tra vật liệu đầu vào trước khi gia côngĐối chiếu bản vẽ với khả năng máy móc thực tếChấn thử mẫu trước khi chạy hàng loạtLưu lại thông số chấn theo từng loại vật liệuChủ động điều chỉnh để đảm bảo chi tiết lắp ghép đúng thực tế, không chỉ đúng lý thuyếtNếu bạn đang tìm một đơn vị vừa cung cấp vật liệu vừa hỗ trợ gia công theo bản vẽ, Tôn Thép Phú Cường có thể đáp ứng tốt các nhu cầu này. Với hệ thống máy móc tại xưởng, kinh nghiệm xử lý nhiều loại tôn thép và khả năng gia công linh hoạt theo quy cách, Phú Cường giúp khách hàng hạn chế sai số ngay từ khâu đầu vào thay vì phải sửa lỗi ở bước lắp ráp.Điểm mạnh khi làm việc với đơn vị có sẵn xưởng gia công như Phú Cường là khả năng đồng bộ toàn bộ quy trình từ vật liệu đến thành phẩm:Cung cấp tôn nhũ xanh, nhũ xám, tôn mạ kẽmCắt tấm theo yêu cầuXả cuộnChấn gấp kim loại theo bản vẽGia công tôn thép trực tiếp tại xưởngCó xe tải riêng, chủ động giao hàng, tối ưu chi phíThay vì chỉ “chấn cho xong”, việc lựa chọn đúng đơn vị gia công sẽ giúp bạn giảm đáng kể tỷ lệ hàng lỗi, tiết kiệm thời gian chỉnh sửa và đảm bảo sản phẩm khi đưa vào lắp ráp đạt đúng yêu cầu kỹ thuật.8. Gia công tôn thép theo bản vẽ: không chỉ đúng góc mà còn phải đúng hình học tổng thểTrong nhiều đơn hàng, khách hàng thường chỉ phát hiện lỗi sau khi đưa chi tiết vào lắp ráp thực tế. Khi đó, việc sửa sai thường tốn thời gian và chi phí hơn rất nhiều so với việc kiểm soát từ đầu. Bởi vậy, đánh giá chất lượng chấn không nên dừng ở chuyện “đúng góc hay chưa”, mà phải nhìn vào khả năng lắp ghép, độ đồng đều và mức độ bám sát hình học bản vẽ.Đối với các doanh nghiệp cần gia công tôn thép, cắt xả cuộn, chấn gấp theo quy cách hoặc sản xuất các chi tiết ứng dụng trong công trình và cơ khí dân dụng, việc chọn đúng đơn vị có máy móc phù hợp và hiểu bài toán sai số là yếu tố rất quan trọng.9. Tôn Thép Phú Cường nhận gia công tôn thép theo yêu cầuNếu bạn đang cần tìm đơn vị vừa cung cấp vật liệu vừa hỗ trợ gia công theo bản vẽ, Tôn Thép Phú Cường là lựa chọn phù hợp cho nhiều nhu cầu thực tế tại TP.HCM và khu vực lân cận.Phú Cường cung cấp đa dạng vật liệu và hỗ trợ gia công tại xưởng, giúp khách hàng thuận tiện hơn trong quá trình đặt hàng, kiểm soát quy cách và tối ưu tiến độ.Tôn nhũ xanhTôn nhũ xámTôn mạ kẽmThép tấm, thép lá theo quy cáchCắt tấm theo yêu cầuXả cuộnChấn gấp kim loạiGia công tôn thép tại xưởngNgoài yếu tố vật tư, lợi thế của đơn vị có sẵn hệ thống máy móc, xưởng gia công và xe tải riêng là giúp giảm khâu trung gian, chủ động tiến độ giao hàng và tối ưu chi phí cho khách cần lấy hàng theo quy cách.10. Kết luậnSai số bán kính chấn là một trong những nguyên nhân âm thầm nhưng rất quan trọng khiến chi tiết sau gia công bị khó lắp ghép, dù nhìn qua vẫn tưởng là chấn đúng. Muốn kiểm soát tốt chất lượng thành phẩm, cần nhìn toàn diện từ vật liệu đầu vào, bản vẽ kỹ thuật, cách tính khai triển, bộ khuôn sử dụng cho tới kinh nghiệm vận hành máy.Trong gia công tôn thép, đúng góc mới chỉ là điều kiện cần. Muốn sản phẩm ra đúng bài, lắp ráp mượt, chạy hàng ổn định và hạn chế sửa nguội, doanh nghiệp cần kiểm soát luôn cả hình học vùng chấn, đặc biệt là bán kính thực tế hình thành trên sản phẩm.Xem thêm bài viết có nội dung liên quan:Ứng Suất Dư Trong Thép Là Gì? Vì Sao Cắt Ra Là Tôn Bị Cong Vênh?Tôn Nhũ Xanh Là Gì? SECC, EG, Thép Mạ Điện Nhũ Xanh – Tổng Hợp A–Z & Ứng Dụng Tại Quận 12Cách Đo Lớp Mạ Kẽm Tại Công Trình: Tránh Sai Số Khi Kiểm Tra Z100, Z180, Z275Liên hệ Tôn Thép Phú Cường để được tư vấn giải pháp phù hợp:Địa chỉ: 2177C–2177D QL1A, P. Đông Hưng Thuận, Q.12, TP.HCMĐiện thoại: 0933 919 899Email: tonthepphucuong@gmail.comWebsite: tonthepphucuong.com
Xem bài viết →
Sai số chiều rộng sau xả cuộn ảnh hưởng gì đến chấn dập và lắp ghép công trình?
Trong ngành tôn thép, khi nhắc đến chất lượng vật liệu, nhiều người thường nghĩ ngay đến độ dày, độ mạ, bề mặt hoặc nguồn gốc phôi. Tuy nhiên, ở góc nhìn thi công và gia công thực tế, có một thông số rất quan trọng nhưng thường bị xem nhẹ: chiều rộng thực tế của tấm sau xả cuộn. Đây là yếu tố ảnh hưởng trực tiếp đến độ chính xác của các công đoạn tiếp theo như chấn gấp, dập định hình, cán sóng, ghép mí, bắn vít, lắp nẹp, lắp máng xối, làm cửa, làm panel, vách bao che hoặc các chi tiết cơ khí tấm.Nếu chiều rộng tấm sau xả cuộn bị lệch so với kích thước yêu cầu, sai số đó không dừng lại ở riêng một tấm. Nó sẽ lan truyền thành sai số chuỗi trong toàn bộ quá trình sản xuất và lắp dựng. Một chi tiết lệch vài milimet có thể khiến mép chấn không đều, vị trí lỗ đột không khớp, đường nối bị hở, kết cấu lắp ghép mất thẩm mỹ, tăng hao hụt vật tư và làm đội chi phí chỉnh sửa tại công trình.Với các công trình yêu cầu tiến độ nhanh, độ lặp lại cao và tính đồng bộ giữa các chi tiết, việc kiểm soát sai số chiều rộng sau xả cuộn không còn là chuyện “phụ”. Nó là một mắt xích quyết định khả năng gia công chính xác và nghiệm thu thuận lợi.1. Sai số chiều rộng sau xả cuộn là gì?Sai số chiều rộng sau xả cuộn là chênh lệch giữa kích thước chiều rộng yêu cầu và kích thước thực tế của tấm sau khi được xả ra từ cuộn tôn hoặc cuộn thép. Ví dụ, khách yêu cầu cắt khổ 500mm nhưng thành phẩm thực tế có thể là 498mm, 499mm, 501mm hoặc 503mm tùy mức độ chính xác của hệ thống máy và quy trình vận hành.Ở mức cảm quan, chênh vài milimet có vẻ nhỏ. Nhưng trong sản xuất hàng loạt hoặc trong các kết cấu cần lắp nối liên tục, mức sai số này có thể trở thành vấn đề rất lớn. Một chi tiết mái, vách, nẹp hoặc phụ kiện nếu lệch khổ sẽ kéo theo:Mất chuẩn vị trí khi chấn dập.Không khớp với chi tiết đã gia công trước đó.Phải cắt sửa thủ công tại công trình.Phát sinh phế phẩm hoặc phải làm lại cả lô.Ảnh hưởng thẩm mỹ bề mặt khi lắp hoàn thiện.Trong thực tế, nhà thầu và xưởng gia công chuyên nghiệp thường không nhìn mỗi “khổ cắt danh nghĩa”. Họ quan tâm đến khổ cắt thực tế, độ ổn định giữa các tấm và khả năng lặp lại kích thước trên toàn bộ lô hàng. Vì một tấm đúng khổ chưa đủ; điều quan trọng là cả lô phải đồng đều để chấn, đột, ghép và lắp nhanh.2. Vì sao sai số chiều rộng sau xả cuộn lại dễ phát sinh?Để hiểu vì sao công đoạn này quan trọng, cần nhìn đúng bản chất của quá trình xả cuộn. Vật liệu đầu vào là một cuộn kim loại có ứng suất dư, có thể có độ cong nhẹ, độ ôm cuộn, độ giãn mép, và trong một số trường hợp còn có biến động nhỏ về bề rộng hữu dụng. Khi đi qua hệ thống xả, nắn phẳng và cắt, nếu máy móc hoặc thao tác không chuẩn, sai số sẽ xuất hiện.Các nguyên nhân phổ biến gồm:2.1. Dao cắt và hệ thống canh biên chưa chuẩnNếu dao cắt bị mòn, lắp lệch, khe hở dao không tối ưu hoặc hệ thống canh biên không ổn định, mép cắt có thể bị lệch kích thước. Khi cắt số lượng lớn, sai lệch càng rõ hơn.2.2. Cuộn đầu vào không đồng đềuMột số cuộn vật liệu có độ ôm chặt khác nhau giữa các vòng, mép cuộn không thật sự ổn hoặc có hiện tượng mép hơi dạt. Khi đưa vào máy, vật liệu chạy không thẳng tuyệt đối sẽ làm chiều rộng thực tế sau xả bị dao động.2.3. Khâu nắn phẳng chưa tốtNếu tôn còn độ cong, độ vênh hoặc ứng suất chưa được giải phóng hợp lý trước khi cắt, tấm sau khi ra khỏi máy có thể “nhảy kích thước” nhẹ do hồi vật liệu. Điều này đặc biệt dễ gặp ở vật liệu mỏng, bản rộng hoặc có độ bền cao.2.4. Tốc độ xả cuộn quá nhanhNhiều đơn vị ưu tiên tốc độ để ra hàng nhanh, nhưng nếu chạy quá nhanh mà kiểm soát không tốt, vật liệu có thể lệch đường dẫn, gây sai số lặp lại giữa các tấm.2.5. Thiếu quy trình kiểm tra giữa lôMột lỗi rất hay gặp là chỉ đo tấm đầu tiên rồi tiếp tục sản xuất hàng loạt. Trong khi đó, sai số có thể xuất hiện ở giữa hoặc cuối lô do dao nóng lên, cuộn thay đổi lực căng hoặc máy rung nhẹ theo thời gian vận hành.3. Sai số chiều rộng ảnh hưởng thế nào đến công đoạn chấn dập?Đây là phần quan trọng nhất. Trong chấn dập, đặc biệt là chấn gấp mép, chấn hộp, chấn U, chấn V, chấn nẹp, chấn máng xối hoặc tạo hình phụ kiện bao che, chiều rộng phôi đầu vào quyết định trực tiếp hình học sau cùng. Khi phôi sai chiều rộng, thành phẩm gần như chắc chắn sai theo.3.1. Sai kích thước cánh chấnVí dụ một chi tiết cần chấn thành dạng U với hai cạnh biên bằng nhau. Nếu chiều rộng phôi nhỏ hơn yêu cầu, sau khi trừ phần bán kính uốn và các cạnh chấn, cánh thành phẩm sẽ thiếu kích thước. Nếu phôi dư, cánh sẽ to hơn bản vẽ. Sai số này làm chi tiết không lắp vừa vào hệ khung hoặc không khớp với chi tiết đối ứng.3.2. Lệch tâm đường chấnNhiều chi tiết được canh chuẩn từ mép tấm. Khi chiều rộng mép không đúng, toàn bộ vị trí đường chấn bị lệch theo. Kết quả là chi tiết nhìn vẫn “ra hình”, nhưng khi lắp thực tế lại không khớp lỗ, không khớp ray, không khớp nẹp.3.3. Tăng nguy cơ méo hình và xoắn chi tiếtKhi chiều rộng không đồng nhất giữa các phôi, lực chấn tác động lên từng tấm không còn giống nhau. Điều này dễ tạo ra hiện tượng chi tiết bị lệch góc, xoắn nhẹ hoặc méo cục bộ, đặc biệt với tấm dài, mỏng hoặc bản rộng.3.4. Mất tính lặp lại trong sản xuất hàng loạtTrong sản xuất công nghiệp, điều quan trọng không chỉ là làm được một chi tiết đúng mà là làm được 100 chi tiết giống nhau. Nếu chiều rộng đầu vào dao động, người vận hành phải chỉnh máy liên tục, tăng thời gian setup, giảm năng suất và tăng rủi ro lỗi.3.5. Gây khó khăn cho công đoạn đột lỗ, dập gân, dập định hìnhNếu chi tiết vừa phải chấn vừa phải đột lỗ theo vị trí chuẩn, sai số chiều rộng sẽ kéo lệch toàn bộ hệ tọa độ gia công. Lúc này, dù máy đột rất chính xác, sản phẩm cuối vẫn sai vì gốc chuẩn ban đầu đã sai.4. Ảnh hưởng của sai số chiều rộng đến lắp ghép tại công trìnhỞ công trình, tác động của sai số thường bộc lộ rõ hơn nhiều so với trong xưởng. Một tấm hoặc một chi tiết lệch khổ chưa chắc đã bị phát hiện ngay trên bàn gia công. Nhưng khi đưa lên hiện trường và lắp vào hệ khung, mọi sai số sẽ bộc lộ cùng lúc.4.1. Hở mí, lệch mí, thiếu phủ bìVới các hệ mái, vách, nẹp hoặc máng, chiều rộng sai làm cho phần chồng mí không còn đúng thiết kế. Kết quả là mép ghép có thể bị hở, thiếu độ che phủ hoặc lệch đường thẳng, vừa xấu vừa tăng nguy cơ thấm nước.4.2. Không khớp với hệ khung hoặc phụ kiệnNhiều chi tiết tôn được thiết kế để lắp cùng xà gồ, thanh đỡ, khung cửa, ray hoặc panel. Khi chiều rộng thực tế lệch, thợ buộc phải mài, cắt bớt, chêm thêm hoặc bắn vít lệch tâm. Đây là cách xử lý tình huống, không phải giải pháp kỹ thuật tối ưu.4.3. Tăng thời gian thi công và chi phí nhân côngKhi hàng lên công trình mà phải chỉnh sửa thủ công, tiến độ bị kéo chậm ngay lập tức. Nhân công phải đo lại, cắt lại, chấn lại hoặc thay thế. Nếu số lượng lỗi nhiều, chi phí khắc phục có thể vượt xa phần chênh lệch chi phí giữa một đơn vị gia công chuẩn và một đơn vị gia công thiếu kiểm soát.4.4. Ảnh hưởng thẩm mỹ tổng thểỞ các công trình có yêu cầu cao về bề mặt như showroom, nhà tiền chế văn phòng, khu thương mại, nhà xưởng hiện đại, phần ốp vách và chi tiết bao che cần thẳng hàng, đồng đều và sắc nét. Sai số nhỏ nhưng lặp lại liên tục sẽ tạo cảm giác công trình bị lệch, thiếu chỉn chu.4.5. Gây hao hụt vật tư dây chuyềnMột chi tiết sai khổ không chỉ làm hỏng chính nó. Nó có thể làm hỏng cả chuỗi lắp ghép đi kèm, buộc phải thay thêm nẹp, vít, gioăng, keo, hoặc thậm chí thay cả cụm liên quan.5. Những trường hợp nào đặc biệt nhạy với sai số chiều rộng?Không phải ứng dụng nào cũng nhạy như nhau. Sai số chiều rộng đặc biệt đáng lưu ý trong các trường hợp sau:Gia công nẹp, úp nóc, máng xối, diềm mái: vì hình học phụ thuộc chặt vào khổ phôi.Chi tiết chấn hộp, chấn U, chấn V: chỉ cần lệch nhỏ là sai ngay kích thước thành phẩm.Panel, vách bao che, cửa thép, tủ điện, nội thất kim loại: cần độ khớp cao giữa nhiều chi tiết.Tấm bản rộng hoặc chiều dài lớn: sai số nhỏ ở đầu vào dễ bị khuếch đại khi lắp ghép.Sản xuất hàng loạt: lỗi không còn là lỗi đơn chiếc mà trở thành lỗi hệ thống.6. Cách kiểm soát sai số chiều rộng ngay từ đầuMuốn kiểm soát tốt chấn dập và lắp ghép, không thể chỉ kiểm ở khâu cuối. Cần kiểm ngay từ đầu vào và ngay tại công đoạn xả cuộn.6.1. Chọn đúng vật liệu và đúng nhà cung cấpPhôi đầu vào là yếu tố nền tảng quyết định độ ổn định của kích thước sau xả cuộn. Một cuộn tôn có bề rộng không đồng đều, mép cuộn bị dạt hoặc lớp mạ không ổn định sẽ khiến quá trình cắt khó đạt độ chính xác cao, dù máy móc tốt đến đâu.Vì vậy, việc lựa chọn nhà cung cấp không nên chỉ dựa trên giá. Với các đơn hàng kỹ thuật, đặc biệt là phục vụ chấn dập và lắp ghép, cần ưu tiên đơn vị có khả năng kiểm soát đồng bộ từ nguồn phôi → xả cuộn → gia công.Trong thực tế, những đơn vị có hệ thống máy xả cuộn – chấn dập đồng bộ, đội ngũ kỹ thuật hiểu bản vẽ và quy trình kiểm tra kích thước theo lô sẽ giúp giảm đáng kể sai số chiều rộng ngay từ đầu. Điều này đặc biệt quan trọng với các ứng dụng yêu cầu độ lặp lại cao như sản xuất hàng loạt, gia công cơ khí tấm hoặc kết cấu nhà xưởng.Tôn Thép Phú Cường – Đồng Hành Cùng Mọi Công Trình là một trong những đơn vị đáp ứng tốt yêu cầu này khi cung cấp đồng thời vật liệu và dịch vụ gia công. Với lợi thế nguồn phôi chính hãng, hệ thống máy xả cuộn – cắt theo quy cách – chấn dập công nghệ mới, cùng đội ngũ kỹ thuật am hiểu bản vẽ, các sản phẩm sau gia công đạt độ đồng đều cao, hạn chế sai số giữa các tấm.Ngoài ra, việc gia công trực tiếp tại kho giúp kiểm soát kích thước ngay trong quá trình sản xuất, thay vì phụ thuộc nhiều bên trung gian. Kết hợp với hệ thống xe tải giao hàng riêng, đơn vị có thể tối ưu chi phí logistics và đảm bảo tiến độ cho các đơn hàng cần triển khai nhanh.Với các công trình yêu cầu kỹ thuật cao, lựa chọn đúng nhà cung cấp ngay từ đầu không chỉ giúp đảm bảo chất lượng mà còn giảm đáng kể chi phí chỉnh sửa và rủi ro phát sinh trong quá trình thi công.6.2. Dùng hệ thống máy xả cuộn ổn định, canh biên chuẩnMáy móc tốt không chỉ giúp cắt nhanh mà còn giúp duy trì độ lặp lại cao giữa các tấm. Với đơn hàng kỹ thuật, độ ổn định của máy quan trọng không kém bản thân nguyên liệu.6.3. Kiểm tra kích thước theo lô, không chỉ kiểm tấm đầuNên kiểm tra định kỳ trong suốt quá trình gia công: đầu lô, giữa lô và cuối lô. Cách này giúp phát hiện sớm hiện tượng lệch kích thước trước khi lỗi lan ra cả lô hàng.6.4. Phối hợp bản vẽ chấn với khổ xả thực tếNhiều lỗi phát sinh do xưởng chấn và xưởng xả cuộn làm việc rời rạc. Phải có sự thống nhất giữa khổ phôi, bán kính chấn, thứ tự gấp mép và kích thước thành phẩm mục tiêu.6.5. Tính đến dung sai cho ứng dụng cụ thểKhông phải chi tiết nào cũng dùng chung một mức dung sai. Chi tiết trang trí, chi tiết ghép kín nước, chi tiết lắp ray, chi tiết hộp kỹ thuật… mỗi loại có yêu cầu khác nhau. Cần xác định dung sai theo đúng mục đích sử dụng, thay vì áp một mức chung cho tất cả.7. Tối ưu từ góc nhìn nhà thầu và xưởng cơ khíVới nhà thầu, điều cần quan tâm không phải chỉ là giá cắt xả cuộn rẻ hơn bao nhiêu mỗi kilogram, mà là tổng chi phí sở hữu của đơn hàng. Một lô hàng giá rẻ nhưng sai số cao sẽ làm tăng chi phí vô hình: chỉnh sửa, chậm tiến độ, hao hụt, nhân công bù, thay vật tư, giảm uy tín với chủ đầu tư.Với xưởng cơ khí, kiểm soát chiều rộng chuẩn ngay từ đầu giúp giảm đáng kể thời gian căn chỉnh máy chấn, giảm phế phẩm, tăng khả năng giao hàng đúng hẹn và tạo niềm tin với khách hàng B2B. Ở góc độ vận hành, đây là một yếu tố trực tiếp ảnh hưởng đến năng suất và biên lợi nhuận.Nói cách khác, xả cuộn chính xác không phải chuyện nhỏ. Nó là bước nền để toàn bộ hệ gia công phía sau chạy mượt, từ chấn dập đến lắp ghép thực địa.8. Kết luậnSai số chiều rộng sau xả cuộn là một trong những nguyên nhân âm thầm nhưng rất phổ biến gây lỗi ở công đoạn chấn dập và lắp ghép. Sai số này có thể làm lệch kích thước cánh chấn, sai vị trí đột lỗ, hở mí, lệch phụ kiện, tăng hao hụt vật tư và kéo chậm tiến độ thi công. Trong các đơn hàng kỹ thuật, đặc biệt là đơn hàng B2B công nghiệp, độ chính xác của khổ cắt không chỉ ảnh hưởng đến một chi tiết mà ảnh hưởng đến toàn bộ chuỗi sản xuất.Do đó, khi đặt hàng tôn thép gia công, doanh nghiệp nên ưu tiên đơn vị có nguồn vật liệu ổn định, máy móc xả cuộn – chấn dập đồng bộ, kiểm soát kích thước chặt chẽ và hiểu rõ yêu cầu kỹ thuật của từng ứng dụng. Đây mới là cách giảm lỗi thật sự, thay vì xử lý hậu quả khi hàng đã ra công trình.Tôn Thép Phú Cường – Đơn Vị Phân Phối Tôn Khổ Lớn Uy Tín Hàng ĐầuNếu bạn đang cần tìm đơn vị cung cấp tôn thép có khả năng xả cuộn, cắt theo quy cách, chấn dập và gia công tại chỗ với độ chính xác cao, Tôn Thép Phú Cường – Đồng Hành Cùng Mọi Công Trình là lựa chọn phù hợp cho nhiều nhu cầu từ nhà xưởng, cơ khí, kết cấu kim loại đến các hạng mục bao che công nghiệp. Phương châm của chúng tôi là Chất lượng làm nên thương hiệu, vì vậy mỗi đơn hàng không chỉ dừng ở việc giao vật liệu mà còn hướng đến tính phù hợp kỹ thuật và hiệu quả sử dụng thực tế.Phú Cường hiện cung cấp các dòng sản phẩm chủ lực như tôn nhũ xanh, tôn nhũ xám, tôn mạ kẽm, cùng nhiều quy cách phổ biến và khổ lớn như 1000mm, 1250mm, 1500mm. Đây là lợi thế quan trọng với các đơn vị cần khổ tôn lớn để giảm mối nối, giảm hao hụt và tối ưu thiết kế thành phẩm. Bên cạnh đó, chúng tôi có hệ thống máy xả cuộn – cắt theo quy cách – chấn dập – gia công tại kho, hỗ trợ xử lý đơn hàng nhanh, đồng đều và hạn chế sai số trong quá trình sản xuất.Không chỉ cung cấp vật liệu, Phú Cường còn hỗ trợ các dịch vụ gia công như xả cuộn, cắt theo yêu cầu, chấn dập, gia công tôn tại chỗ để giúp khách hàng giảm đầu mối làm việc và tiết kiệm thời gian triển khai. Việc sở hữu xe tải giao hàng riêng cũng giúp tối ưu chi phí logistics, chủ động tiến độ và hỗ trợ giao hàng linh hoạt hơn cho khách hàng tại TP.HCM và khu vực lân cận.Thông tin liên hệ:Địa chỉ: 2177C–2177D QL1A, P. Đông Hưng Thuận, Q.12, TP.HCMĐiện thoại: 0933 919 899Email: tonthepphucuong@gmail.comWebsite: tonthepphucuong.comXem thêm bài viết có nội dung liên quan:Mua Tôn Nhũ Xanh Ở Đâu Uy Tín Tại TP.HCM? Báo Giá & Kinh Nghiệm Chọn Đúng ChuẩnTuổi Thọ Tôn Mạ Kẽm Phụ Thuộc Vào Lớp Mạ Z120 – Z180 – Z275 Như Thế Nào?Thép Mạ Điện Là Gì? Vì Sao Ngành Cửa, Sơn Tĩnh Điện, Nội Thất Kim Loại Dùng Rất NhiềuĐộ Bật Hồi Khi Chấn Gấp Tôn Là Gì? Vì Sao Chấn Đúng Góc Trên Máy Nhưng Thành Phẩm Vẫn Sai
Xem bài viết →Ứng Suất Dư Trong Thép Là Gì? Vì Sao Cắt Ra Là Tôn Bị Cong Vênh?
1. Giới thiệu: Vì sao tôn đang phẳng, cắt ra lại cong?Trong thực tế gia công, nhiều đơn vị gặp tình huống: tôn còn ở dạng cuộn thì phẳng, nhưng sau khi xả cuộn hoặc cắt ra thành tấm lại xuất hiện cong vênh. Đây không phải là lỗi ngẫu nhiên mà xuất phát từ một yếu tố kỹ thuật quan trọng: ứng suất dư trong vật liệu.Ứng suất dư là nguyên nhân “ẩn” nhưng ảnh hưởng trực tiếp đến chất lượng gia công, đặc biệt trong các ngành cơ khí chính xác, kết cấu thép và sản xuất công nghiệp.2. Ứng suất dư trong thép dưới góc nhìn cơ học vật liệuỨng suất dư không chỉ đơn thuần là “lực còn lại trong vật liệu”, mà là kết quả của sự phân bố biến dạng không đồng đều trong quá trình gia công và chuyển pha kim loại.Trong thép tấm, ứng suất dư thường tồn tại dưới dạng:Ứng suất kéo (tensile residual stress) ở lớp bề mặtỨng suất nén (compressive residual stress) ở lớp bên trongPhân bố này hình thành do sự khác biệt về:Tốc độ làm nguội giữa bề mặt và lõi vật liệuMức độ biến dạng dẻo trong quá trình cánHiện tượng phục hồi và tái kết tinh không đồng đềuĐặc biệt trong thép cán nguội, mức độ biến dạng dẻo cao làm tích lũy năng lượng biến dạng trong mạng tinh thể (dislocation density tăng). Khi không được xử lý nhiệt triệt để, năng lượng này tồn tại dưới dạng ứng suất dư nội tại.2.1. Vai trò của cấu trúc tinh thể và biến dạng dẻoKhi thép bị biến dạng trong quá trình cán:Các mặt trượt trong tinh thể (slip planes) bị kích hoạtDislocation (lệch mạng) tăng mạnhCấu trúc tinh thể bị “khóa” ở trạng thái không cân bằngĐiều này tạo ra một trạng thái mà vật liệu luôn có xu hướng “giải phóng năng lượng” để trở về trạng thái ổn định hơn.→ Chính xu hướng này là nguyên nhân sâu xa gây cong vênh sau khi cắt.2.2. Ảnh hưởng của quá trình mạ (mạ kẽm, mạ điện)Trong các loại tôn mạ (mạ kẽm nhúng nóng hoặc mạ điện), ứng suất dư còn chịu ảnh hưởng bởi:Sự chênh lệch hệ số giãn nở nhiệt giữa lớp mạ và nền thépQuá trình làm nguội sau mạĐộ bám dính và chiều dày lớp mạVí dụ:Lớp mạ nguội nhanh hơn → co lại mạnh hơnNền thép co chậm hơn→ tạo ra ứng suất kéo trên bề mặt và nén bên trong → làm tăng nguy cơ cong khi cắt.3. Cơ chế giải phóng ứng suất khi gia công3.1. Trạng thái “cân bằng giả” trước khi cắtỞ trạng thái ban đầu (dạng cuộn hoặc tấm lớn), các ứng suất dư phân bố đối xứng và triệt tiêu lẫn nhau ở quy mô vĩ mô, tạo cảm giác vật liệu “phẳng”.Tuy nhiên, đây chỉ là cân bằng giả (metastable equilibrium), không phải trạng thái ổn định thực sự.3.2. Phá vỡ cân bằng – giải phóng năng lượng đàn hồiKhi thực hiện các thao tác như:Xả cuộnCắt tấmGia công laser hoặc chấn→ hệ thống bị cắt rời → phân bố ứng suất không còn đối xứng.Khi đó:Phần có ứng suất kéo sẽ giãn raPhần có ứng suất nén sẽ co lại→ tạo ra biến dạng cong vênh ngay lập tức.3.3. Góc nhìn năng lượng (quan trọng)Về bản chất, vật liệu luôn có xu hướng:Giảm năng lượng nội tạiĐạt trạng thái ổn định thấp nhấtỨng suất dư chính là “năng lượng bị tích trữ”. Khi bị giải phóng (do cắt), vật liệu tự biến dạng để giảm năng lượng này.→ cong vênh không phải lỗi ngẫu nhiên, mà là hệ quả tất yếu về mặt vật lý.3.4. Vì sao tôn mỏng dễ cong hơn?Theo cơ học vật liệu, độ cứng uốn của tấm tôn tỷ lệ với:độ dày^3 (t³)Điều này có nghĩa:Chỉ cần giảm độ dày một chút → độ cứng giảm rất mạnhTôn mỏng sẽ dễ bị biến dạng hơn khi ứng suất được giải phóng→ đây là lý do các loại tôn mỏng hoặc tôn mạ điện thường nhạy cảm với cong vênh hơn.4. Ứng dụng thực tế: Khi nào ứng suất dư gây vấn đề lớn?Cắt laser CNC: vật liệu biến dạng làm sai đường cắtChấn gấp kim loại: sai góc, không giữ được biên dạngGia công kết cấu: lắp ghép không chính xácSản xuất hàng loạt: sai lệch tích lũyTrong nhiều trường hợp, doanh nghiệp nhầm lẫn rằng vật liệu “kém chất lượng”, trong khi nguyên nhân thực sự là do ứng suất dư chưa được kiểm soát.5. Hậu quả nếu không kiểm soát ứng suất dưTăng tỷ lệ phế phẩmTốn thời gian chỉnh sửa thủ côngẢnh hưởng tiến độ sản xuấtGiảm độ chính xác sản phẩmĐặc biệt với các đơn hàng yêu cầu dung sai chặt, ứng suất dư có thể trở thành yếu tố làm “vỡ kế hoạch” toàn bộ quy trình sản xuất.6. Giải pháp kiểm soát ứng suất dư và hạn chế cong vênh6.1. Kiểm tra vật liệu ngay từ đầuTrước khi đưa vào gia công, cần kiểm tra sơ bộ độ phẳng và độ ổn định của vật liệu. Trong nhiều trường hợp, việc bỏ qua bước này khiến lỗi chỉ được phát hiện sau khi đã cắt hoặc chấn, gây tốn chi phí sửa chữa.Ngoài độ phẳng, doanh nghiệp cũng nên kiểm tra thêm lớp mạ kẽm thực tế tại công trình để đảm bảo vật liệu đúng tiêu chuẩn kỹ thuật.6.2. Kiểm soát ứng suất ngay từ khâu xả cuộn và cắtỨng suất dư chỉ trở thành vấn đề khi bị giải phóng không kiểm soát. Vì vậy, khâu xả cuộn và cắt đóng vai trò cực kỳ quan trọng trong việc hạn chế cong vênh.Các yếu tố cần kiểm soát bao gồm:Độ ổn định lực căng trong quá trình xả cuộnĐộ chính xác của hệ thống dao cắtTốc độ xử lý phù hợp với từng loại vật liệuTrên thực tế, những đơn vị sở hữu hệ thống máy xả cuộn và gia công đồng bộ sẽ có khả năng kiểm soát ứng suất tốt hơn, từ đó giảm đáng kể hiện tượng cong vênh sau khi cắt. Điều này đặc biệt quan trọng đối với các đơn hàng yêu cầu độ chính xác cao hoặc sử dụng tôn khổ lớn.Đây cũng là lý do nhiều doanh nghiệp cơ khí ưu tiên lựa chọn các nhà cung cấp có năng lực gia công trực tiếp tại kho, thay vì xử lý qua nhiều trung gian, nhằm hạn chế sai lệch và ổn định chất lượng đầu ra.6.3. Lựa chọn nhà cung cấp có kiểm soát chất lượngViệc lựa chọn nhà cung cấp không chỉ ảnh hưởng đến giá thành mà còn quyết định trực tiếp đến mức độ ổn định của vật liệu trong quá trình gia công.Một đơn vị uy tín cần đảm bảo:Kiểm soát tốt dung sai độ phẳng và dung sai độ dày tônCó hệ thống gia công (xả cuộn, cắt, chấn) đồng bộNguồn phôi rõ ràng, đầy đủ CO, CQTại TP.HCM, Tôn Thép Phú Cường là một trong những đơn vị có khả năng kiểm soát tốt các yếu tố này nhờ hệ thống máy móc hiện đại và quy trình gia công trực tiếp tại kho. Việc hạn chế các khâu trung gian giúp giảm rủi ro giải phóng ứng suất không kiểm soát, từ đó cải thiện đáng kể độ ổn định của vật liệu khi đưa vào sản xuất.6.4. Tối ưu quy trình gia côngGia công càng ít bước trung gian, khả năng phát sinh biến dạng càng thấp. Do đó, doanh nghiệp nên ưu tiên các giải pháp giúp tối giản quy trình và kiểm soát tốt từng công đoạn.Trong nhiều trường hợp, việc gia công tôn trực tiếp tại kho không chỉ giúp giảm chi phí mà còn hạn chế đáng kể các sai lệch do ứng suất dư gây ra.Tôn Thép Phú Cường – Đơn Vị Phân Phối Tôn Khổ Lớn Uy Tín Hàng ĐầuTrong thực tế, việc kiểm soát ứng suất dư và dung sai vật liệu không chỉ phụ thuộc vào nhà máy sản xuất mà còn phụ thuộc rất lớn vào năng lực xử lý của đơn vị cung cấp. Lựa chọn đúng đối tác ngay từ đầu sẽ giúp doanh nghiệp hạn chế cong vênh, giảm phế phẩm và tối ưu chi phí gia công.Tôn Thép Phú Cường – Đồng Hành Cùng Mọi Công Trình, cung cấp giải pháp vật liệu và gia công cho các doanh nghiệp cơ khí, xây dựng và sản xuất công nghiệp.Sản phẩm chủ lựcTôn mạ điện nhũ xanh: bề mặt thẩm mỹ cao, phù hợp gia công cơ khí chính xác, nội thất kim loạiTôn mạ điện nhũ xám: độ ổn định tốt, dễ gia công, phù hợp kết cấu và chi tiết kỹ thuậtTôn mạ kẽm: đa dạng độ mạ (Z100 – Z275), dùng cho kết cấu, công trình ngoài trờiTôn khổ lớn (≥1500mm): giảm hao hụt vật liệu, tối ưu sản xuấtDịch vụ gia công tại xưởngXả cuộn – cắt theo quy cách: kiểm soát lực căng, hạn chế cong vênh sau khi cắtChấn – dập – định hình: gia công theo bản vẽ kỹ thuật, đảm bảo độ chính xácCắt theo kích thước yêu cầu: tối ưu vật liệu, giảm hao hụtGia công trực tiếp tại kho: giảm trung gian, hạn chế biến dạng do vận chuyểnNăng lực và lợi thếHệ thống máy móc hiện đại, đồng bộĐội ngũ kỹ thuật am hiểu bản vẽ và vật liệuNguồn phôi chính hãng, đầy đủ CO, CQXe tải vận chuyển riêng, giao hàng nhanh – tối ưu chi phíCam kết đúng độ dày, đúng quy cách, bề mặt cắt phẳng đẹpNếu bạn đang gặp tình trạng tôn bị cong vênh sau khi cắt hoặc cần nguồn vật liệu ổn định cho các đơn hàng yêu cầu cao, việc lựa chọn đơn vị có đầy đủ năng lực gia công và kiểm soát chất lượng sẽ là yếu tố quyết định hiệu quả lâu dài.Liên hệ Tôn Thép Phú Cường để được tư vấn giải pháp phù hợp:Địa chỉ: 2177C–2177D QL1A, P. Đông Hưng Thuận, Q.12, TP.HCMĐiện thoại: 0933 919 899Email: tonthepphucuong@gmail.comWebsite: tonthepphucuong.comXem thêm bài viết có nội dung liên quan:Sai số chiều rộng sau xả cuộn ảnh hưởng gì đến chấn dập và lắp ghép công trình?Mua Tôn Nhũ Xanh Ở Đâu Uy Tín Tại TP.HCM? Báo Giá & Kinh Nghiệm Chọn Đúng ChuẩnThép Mạ Điện Là Gì? Vì Sao Ngành Cửa, Sơn Tĩnh Điện, Nội Thất Kim Loại Dùng Rất NhiềuSai lầm khi chỉ đo tôn bằng thước cặp: Vì sao nhiều nhà thầu đánh giá sai chất lượng vật liệu?
Xem bài viết →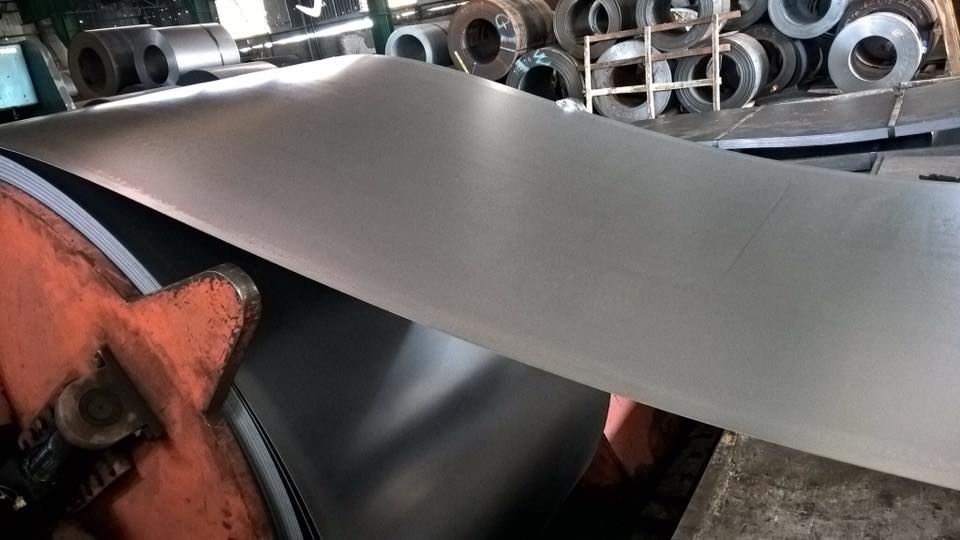
Tôn Bị Cong Vênh Sau Gia Công: Lỗi Do Dung Sai Độ Phẳng Mà Nhiều Người Bỏ Qua
1. Giới thiệu: Vì sao độ phẳng tôn quan trọng hơn bạn nghĩ?Trong thực tế thi công và gia công cơ khí, nhiều đơn vị chỉ tập trung vào độ dày, lớp mạ hoặc giá thành mà bỏ qua một yếu tố cực kỳ quan trọng: độ phẳng của tấm tôn. Đây là sai lầm phổ biến dẫn đến hàng loạt vấn đề như:Tôn bị cong vênh khi đưa vào máy chấn hoặc dậpSai lệch kích thước khi cắt CNC hoặc laserLắp dựng không khít, gây hở hoặc biến dạng kết cấuĐặc biệt trong các ngành như cơ khí chính xác, kết cấu thép, mặt dựng hoặc gia công nội thất kim loại, dung sai độ phẳng gần như là yếu tố quyết định chất lượng cuối cùng của sản phẩm.Đây là lỗi cực kỳ phổ biến, đặc biệt khi người mua không kiểm tra kỹ dung sai độ dày tôn2. Dung sai độ phẳng tôn là gì?Dung sai độ phẳng (flatness tolerance) là mức độ cho phép của sự sai lệch giữa bề mặt thực tế của tấm tôn so với một mặt phẳng lý tưởng.Nói đơn giản:Tôn càng phẳng → sai số càng nhỏ → chất lượng càng caoTôn bị cong/vênh → sai số lớn → khó gia công chính xácTrong tiêu chuẩn kỹ thuật, độ phẳng thường được đo bằng:Độ lệch tối đa trên chiều dài nhất địnhHoặc độ cong theo mm/mVí dụ: một tấm tôn dài 2m có thể cho phép cong tối đa 3mm → nếu vượt quá sẽ bị xem là không đạt.3. Nguyên nhân khiến tôn bị cong vênh3.1. Ứng suất dư trong quá trình cánTrong quá trình sản xuất thép, đặc biệt là cán nguội hoặc mạ điện, vật liệu có thể tồn tại ứng suất dư nội tại. Khi cắt ra khỏi cuộn, ứng suất này được giải phóng và gây cong.3.2. Cắt xả cuộn không đúng kỹ thuậtQuá trình xả cuộn là một trong những nguyên nhân phổ biến nhất gây cong vênh tôn trong thực tế. Nếu lực kéo không đều hoặc hệ thống dao cắt không chuẩn, tấm tôn sau khi xả rất dễ gặp các tình trạng:Cong hình cung theo chiều dàiVênh theo đường chéoXoắn nhẹ, đặc biệt ở tôn khổ lớnNguyên nhân cốt lõi nằm ở việc kiểm soát lực căng và độ đồng đều trong quá trình xả cuộn. Những đơn vị sử dụng máy móc cũ hoặc vận hành thủ công thường khó đảm bảo được độ ổn định này.Trong thực tế, việc lựa chọn đơn vị có hệ thống máy xả cuộn hiện đại, điều chỉnh lực chính xác sẽ giúp hạn chế đáng kể tình trạng cong vênh ngay từ đầu, đặc biệt với các đơn hàng yêu cầu độ chính xác cao hoặc tôn khổ lớn.Đây cũng là lý do nhiều doanh nghiệp cơ khí hiện nay ưu tiên gia công trực tiếp tại các kho có đầy đủ máy móc, thay vì mua tôn cuộn về tự xử lý, nhằm giảm rủi ro sai lệch và tối ưu chất lượng sản phẩm đầu ra.3.3. Độ dày không đồng đềuĐây là lỗi cực kỳ phổ biến trên thị trường. Khi tôn có sự chênh lệch độ dày giữa các vùng:Phần dày co ít hơnPhần mỏng co nhiều hơnKết quả là tấm tôn bị cong tự nhiên sau khi gia công hoặc thay đổi nhiệt độ.3.4. Ảnh hưởng nhiệt độ môi trườngKim loại giãn nở theo nhiệt. Nếu tôn được lưu trữ hoặc vận chuyển trong điều kiện nhiệt độ không đồng đều, có thể xảy ra:Cong nhẹ theo chiều dàiBiến dạng cục bộ3.5. Gia công chấn/dập sai kỹ thuậtViệc chấn không đúng lực hoặc không cân đối có thể gây cong vênh sau khi gia công, đặc biệt với tôn khổ lớn.4. Ứng dụng thực tế: Khi nào độ phẳng trở nên mang tiếng quyết định?Trong nhiều ứng dụng B2B, độ phẳng là yếu tố bắt buộc:Gia công laser CNC: nếu tôn không phẳng → tiêu điểm sai → cắt lỗiChấn gấp kim loại: sai góc, sai biên dạngMặt dựng, facade: gây mất thẩm mỹ và khe hởLan can, cửa kim loại: khó lắp ghép chính xácĐặc biệt với tôn khổ lớn (≥1500mm), vấn đề độ phẳng càng nghiêm trọng do diện tích lớn → dễ tích lũy sai số.5. Hậu quả nếu bỏ qua dung sai độ phẳngTăng phế phẩm trong sản xuấtMất thời gian chỉnh sửa thủ côngẢnh hưởng tiến độ công trìnhTăng chi phí nhân công và máy mócTrong nhiều trường hợp, chi phí sửa lỗi còn cao hơn cả giá trị vật liệu ban đầu.6. Giải pháp kiểm soát và tối ưu6.1. Kiểm tra độ phẳng ngay khi nhận hàngSử dụng thước thẳng hoặc đặt trên mặt phẳng chuẩn để kiểm tra nhanh. Ngoài độ phẳng, bạn cũng cần kiểm tra lớp mạ kẽm thực tế tại công trình để đảm bảo đúng tiêu chuẩn6.2. Chọn nhà cung cấp có kiểm soát chất lượngĐây là yếu tố quan trọng nhất khi muốn kiểm soát dung sai độ phẳng của tôn. Trên thực tế, chất lượng vật liệu không chỉ phụ thuộc vào nhà máy sản xuất mà còn phụ thuộc rất lớn vào đơn vị phân phối và gia công trung gian.Một nhà cung cấp uy tín cần đảm bảo các yếu tố:Hệ thống máy xả cuộn hiện đại, kiểm soát lực căng ổn địnhGia công cắt – chấn – dập theo đúng bản vẽ kỹ thuậtKiểm soát độ dày, độ phẳng và bề mặt vật liệu trước khi giao hàngNguồn phôi rõ ràng, có đầy đủ chứng từ CO, CQTrong thực tế, các đơn vị sở hữu xưởng gia công trực tiếp với hệ thống máy móc đồng bộ sẽ có khả năng kiểm soát chất lượng tốt hơn so với mô hình thương mại thuần túy. Việc gia công tại chỗ không chỉ giúp hạn chế cong vênh do vận chuyển nhiều lần mà còn đảm bảo độ chính xác cao hơn trong từng công đoạn.Tại TP.HCM, Tôn Thép Phú Cường là một trong những đơn vị đáp ứng đầy đủ các tiêu chí trên, với hệ thống máy xả cuộn – chấn dập hiện đại, đội ngũ kỹ thuật am hiểu bản vẽ và khả năng gia công trực tiếp tại kho. Điều này giúp kiểm soát tốt dung sai độ phẳng, đặc biệt đối với các đơn hàng yêu cầu cao hoặc tôn khổ lớn.Ngoài ra, việc chủ động xe tải vận chuyển cũng giúp giảm thiểu rủi ro biến dạng trong quá trình giao hàng, đồng thời tối ưu chi phí cho khách hàng.6.3. Gia công tại chỗ để giảm biến dạngViệc cắt, chấn ngay tại kho giúp giảm rủi ro cong vênh do vận chuyển và xử lý nhiều lần.6.4. Sử dụng tôn khổ phù hợpKhông phải lúc nào khổ lớn cũng tốt. Cần chọn khổ tối ưu để hạn chế biến dạng và tối ưu gia công.7. Kết luậnDung sai độ phẳng là một yếu tố kỹ thuật quan trọng nhưng thường bị bỏ qua. Trong bối cảnh ngành cơ khí và xây dựng ngày càng yêu cầu độ chính xác cao, việc kiểm soát độ phẳng không chỉ giúp nâng cao chất lượng mà còn tối ưu chi phí tổng thể.Tôn Thép Phú Cường – Đơn Vị Phân Phối Tôn Khổ Lớn Uy Tín Hàng ĐầuTrong thực tế, rất nhiều lỗi cong vênh không đến từ vật liệu ban đầu mà xuất phát từ quá trình xử lý trung gian như xả cuộn, cắt hoặc vận chuyển. Vì vậy, lựa chọn đúng đơn vị cung cấp không chỉ giúp đảm bảo chất lượng mà còn giảm đáng kể chi phí phát sinh trong toàn bộ quá trình gia công.Tôn Thép Phú Cường – Đồng Hành Cùng Mọi Công Trình, với phương châm “Chất lượng làm nên thương hiệu”, không chỉ cung cấp vật liệu mà còn đóng vai trò là giải pháp kỹ thuật cho các doanh nghiệp cơ khí và xây dựng.Kho hàng lớn, đa dạng quy cách: tôn mạ kẽm, tôn nhũ xanh, nhũ xám, tôn lạnh mạ màu – đặc biệt có khổ lớn từ 1500mm giúp giảm hao hụt vật liệuHệ thống máy móc hiện đại: xả cuộn, cắt, chấn – dập đồng bộ, kiểm soát tốt độ phẳng và dung saiGia công trực tiếp tại kho: hạn chế cong vênh do vận chuyển nhiều lần, đảm bảo độ chính xác theo bản vẽĐội ngũ kỹ thuật am hiểu thực tế: hỗ trợ đọc bản vẽ và tư vấn giải pháp vật liệu phù hợpXe tải vận chuyển riêng: giao hàng nhanh, tối ưu chi phí, hạn chế biến dạng trong quá trình vận chuyểnCam kết chất lượng: đúng độ dày, đúng quy cách, đầy đủ CO, CQ từ nhà máyNếu bạn đang gặp tình trạng tôn bị cong vênh, sai lệch khi gia công hoặc cần nguồn vật liệu ổn định cho các đơn hàng kỹ thuật cao, việc lựa chọn đơn vị có đầy đủ năng lực gia công và kiểm soát chất lượng ngay từ đầu sẽ là yếu tố quyết định hiệu quả lâu dài.Liên hệ ngay Tôn Thép Phú Cường để được tư vấn giải pháp phù hợp cho từng công trình:Địa chỉ: 2177C–2177D QL1A, P. Đông Hưng Thuận, Q.12, TP.HCMĐiện thoại: 0933 919 899Email: tonthepphucuong@gmail.comWebsite: tonthepphucuong.comXem thêm bài viết có nội dung liên quan:Ba Via (Bavia) Khi Cắt Tôn Là Gì? Vì Sao Gây Lỗi Trong Gia Công Cửa, Nội Thất Và Cơ KhíTôn Nhũ Xanh Là Gì? SECC, EG, Thép Mạ Điện Nhũ Xanh – Tổng Hợp A–Z & Ứng Dụng Tại Quận 12Vật Liệu Dùng Để Sản Xuất Cửa Thép, Cửa Chống Cháy, Cửa Kim Loại Gồm Những Gì?
Xem bài viết →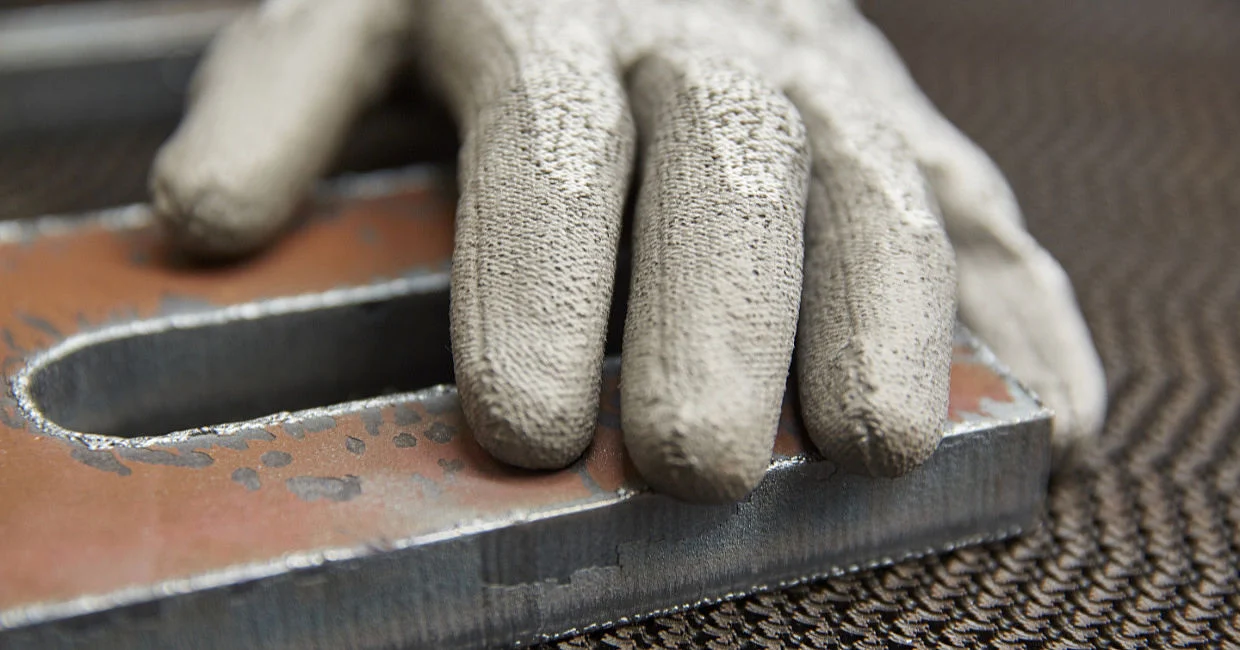
Ba Via (Bavia) Khi Cắt Tôn Là Gì? Vì Sao Gây Lỗi Trong Gia Công Cửa, Nội Thất Và Cơ Khí
Ba via (bavia) là gì trong gia công tôn?Ba via (bavia) là phần kim loại thừa xuất hiện tại mép cắt của tôn sau các công đoạn gia công như cắt, xả cuộn hoặc đột dập. Đây là hiện tượng xảy ra khi vật liệu không được cắt tách hoàn toàn theo mặt phẳng lý tưởng mà bị kéo giãn, tạo ra một gờ sắc nhô lên khỏi bề mặt.Trong ngành cơ khí tấm, bavia không chỉ là vấn đề thẩm mỹ mà còn là chỉ dấu cho thấy quá trình gia công chưa tối ưu. Đặc biệt với các sản phẩm yêu cầu độ chính xác cao như cửa thép, tủ điện hoặc linh kiện nội thất kim loại, bavia có thể gây ra sai lệch đáng kể trong quá trình lắp ráp.Mặc dù bavia có thể nhỏ và khó nhận thấy bằng mắt thường, nhưng trong thực tế sản xuất hàng loạt, đây là yếu tố ảnh hưởng trực tiếp đến chất lượng đầu ra và chi phí xử lý sau gia công.Cơ chế hình thành bavia trong quá trình cắt tônĐể hiểu rõ bavia, cần nhìn vào cơ chế cắt kim loại. Khi lưỡi dao tác động lên tôn, vật liệu trải qua hai giai đoạn: biến dạng dẻo và đứt gãy. Nếu quá trình này không diễn ra đồng đều, phần kim loại chưa đứt hoàn toàn sẽ bị kéo dài và tạo thành bavia.Các yếu tố ảnh hưởng đến cơ chế này bao gồm lực cắt, độ sắc của dao, khe hở giữa hai lưỡi cắt và đặc tính vật liệu. Nếu một trong các yếu tố này không tối ưu, đường cắt sẽ không sạch và bavia sẽ xuất hiện.Bavia thường xuất hiện khi quá trình cắt không kiểm soát tốt sai số vật liệu, đặc biệt liên quan đến dung sai độ dày tôn trong từng lô sản xuất.Đặc biệt, với các loại tôn mạ kẽm hoặc tôn mạ điện (SECC, EG), lớp phủ bề mặt có thể làm thay đổi hành vi cắt, khiến việc kiểm soát bavia trở nên khó khăn hơn nếu máy móc không được điều chỉnh đúng. Vì vậy, việc kiểm tra lớp mạ kẽm trước khi gia công là cần thiết để hạn chế lỗi bavia.Nguyên nhân chính gây ra baviaLưỡi cắt bị mòn hoặc không đạt chuẩnKhi lưỡi dao không còn sắc bén, quá trình cắt không còn là “cắt” mà chuyển sang “xé”, làm vật liệu bị kéo giãn thay vì đứt gãy gọn gàng. Đây là nguyên nhân phổ biến nhất gây ra bavia lớn.Khe hở giữa dao trên và dao dưới không đúngKhe hở quá lớn sẽ làm tăng bavia, trong khi khe quá nhỏ lại gây biến dạng và tăng lực cắt. Việc cân chỉnh khe hở theo độ dày và loại vật liệu là yếu tố then chốt trong gia công.Tốc độ cắt và lực cắt không ổn địnhMáy cắt hoạt động không ổn định hoặc thiết lập tốc độ không phù hợp sẽ khiến đường cắt không đồng đều, dẫn đến bavia xuất hiện không kiểm soát.Đặc tính cơ học của vật liệuTôn có độ cứng cao hoặc có thành phần hợp kim đặc biệt sẽ khó cắt hơn, dễ sinh bavia nếu không sử dụng máy móc đủ công suất. Đặc biệt với các dòng tôn mạ kẽm Z100, Z180, Z275, đặc tính lớp mạ và độ cứng vật liệu sẽ ảnh hưởng đến khả năng hình thành bavia khi cắt.Đối với tôn khổ lớn 1500mm, việc kiểm soát lực cắt và độ ổn định của máy càng quan trọng để hạn chế bavia và biến dạng mép.Thiếu công đoạn xử lý sau cắtNhiều xưởng gia công bỏ qua bước xử lý mép (deburring) để tiết kiệm chi phí, dẫn đến sản phẩm giữ nguyên bavia khi xuất xưởng.Ứng dụng thực tế và tác động của baviaTrong sản xuất cửa thép, bavia có thể làm mép ghép không khít, gây khó khăn khi hàn hoặc lắp ráp. Trong tủ điện, bavia có thể làm trầy dây dẫn hoặc gây nguy cơ chập điện. Với nội thất kim loại, bavia ảnh hưởng trực tiếp đến trải nghiệm người dùng và tính thẩm mỹ.Ngoài ra, trong các công đoạn tiếp theo như sơn tĩnh điện, bavia khiến lớp sơn không bám đều, dễ bong tróc tại các vị trí cạnh. Điều này làm giảm tuổi thọ sản phẩm và tăng tỷ lệ hàng lỗi.Trong sản xuất hàng loạt, chỉ cần một lỗi nhỏ như bavia cũng có thể làm tăng chi phí xử lý, giảm năng suất và ảnh hưởng đến uy tín doanh nghiệp.Rủi ro nếu không kiểm soát baviaGây nguy hiểm cho công nhân khi thao tácLàm giảm chất lượng sản phẩm hoàn thiệnTăng chi phí gia công lại hoặc sửa lỗiẢnh hưởng đến tiến độ giao hàngLàm giảm độ chính xác trong lắp ghépĐặc biệt, trong các dự án lớn, việc sử dụng vật liệu có bavia có thể dẫn đến việc bị từ chối nghiệm thu, gây thiệt hại đáng kể.Giải pháp kiểm soát và xử lý bavia hiệu quảTối ưu hệ thống cắtThay lưỡi dao định kỳ, cân chỉnh khe hở chính xác theo từng loại tôn và đảm bảo máy móc hoạt động ổn định là bước đầu tiên để giảm bavia.Sử dụng máy móc hiện đạiĐể hạn chế bavia ngay từ đầu, việc lựa chọn đơn vị gia công tôn theo yêu cầu có hệ thống máy móc hiện đại là yếu tố then chốt.Các hệ thống cắt CNC hoặc dây chuyền xả cuộn hiện đại có khả năng kiểm soát lực cắt và độ chính xác cao, giúp giảm đáng kể bavia.Áp dụng công đoạn deburringSử dụng máy mài, máy đánh cạnh hoặc thiết bị deburring chuyên dụng để loại bỏ bavia sau khi cắt.Kiểm soát quy trình tổng thểTừ khâu chọn vật liệu, xả cuộn, cắt đến chấn dập đều phải được kiểm soát đồng bộ để hạn chế lỗi phát sinh.Lựa chọn đơn vị gia công có năng lực thực tếTrong thực tế, phần lớn lỗi bavia không đến từ vật liệu mà đến từ năng lực gia công của đơn vị cung cấp. Những xưởng không có hệ thống máy móc đồng bộ hoặc không kiểm soát tốt quy trình xả cuộn – cắt – chấn dập thường tạo ra bavia lớn, mép cắt không ổn định và phải xử lý lại nhiều lần.Vì vậy, khi lựa chọn nhà cung cấp, cần ưu tiên các đơn vị có khả năng gia công trực tiếp tại xưởng, sử dụng máy móc hiện đại và có đội ngũ kỹ thuật hiểu rõ bản vẽ. Điều này giúp kiểm soát lực cắt, khe hở dao và hạn chế tối đa lỗi bavia ngay từ đầu.Hiện nay, một số đơn vị như Tôn Thép Phú Cường đã đầu tư hệ thống máy xả cuộn – chấn dập công nghệ mới, cho phép gia công tôn theo quy cách với độ chính xác cao, hạn chế bavia, cong vênh và sai số kỹ thuật. Việc gia công trực tiếp tại xưởng cũng giúp kiểm soát chất lượng tốt hơn so với việc qua nhiều trung gian.Ngoài ra, với lợi thế có sẵn xe tải vận chuyển, vật tư được giao trực tiếp từ xưởng đến công trình, giảm rủi ro trầy xước hoặc phát sinh lỗi trong quá trình trung chuyển – một yếu tố gián tiếp nhưng ảnh hưởng lớn đến chất lượng mép cắt thực tế.Kết luậnBa via là một lỗi nhỏ nhưng có tác động lớn đến toàn bộ chuỗi sản xuất và chất lượng sản phẩm. Việc hiểu rõ nguyên nhân và áp dụng các giải pháp kỹ thuật phù hợp sẽ giúp doanh nghiệp giảm chi phí, nâng cao chất lượng và tăng tính cạnh tranh.Trong bối cảnh ngành cơ khí ngày càng yêu cầu cao về độ chính xác và thẩm mỹ, việc kiểm soát bavia không còn là tùy chọn mà là tiêu chuẩn bắt buộc.Tôn Thép Phú Cường – Đơn Vị Phân Phối Tôn Khổ Lớn Uy Tín Hàng ĐầuTôn Thép Phú Cường cung cấp đa dạng các dòng tôn mạ kẽm, tôn nhũ xanh, nhũ xám với quy cách chuẩn và khổ lớn lên đến 1500mm, giúp tối ưu vật tư cho các công trình cơ khí và xây dựng.Với hệ thống máy xả cuộn – chấn dập hiện đại, sản phẩm được gia công trực tiếp tại xưởng, kiểm soát chặt chẽ lỗi bavia, cong vênh và sai số kỹ thuật.Đội ngũ kỹ thuật viên am hiểu bản vẽ cùng hệ thống xe tải riêng giúp giao hàng nhanh, đảm bảo tiến độ và tối ưu chi phí cho khách hàng.Thông tin liên hệ:Địa chỉ: 2177C–2177D QL1A, P. Đông Hưng Thuận, Q.12, TP.HCMĐiện thoại: 0933 919 899Email: tonthepphucuong@gmail.comWebsite: tonthepphucuong.comXem thêm bài viết có nội dung liên quan:Cách Đo Lớp Mạ Kẽm Tại Công Trình: Tránh Sai Số Khi Kiểm Tra Z100, Z180, Z275Tôn Nhũ Xanh Tại Quận 12 – Nơi Bán Tôn Mạ Điện EGI Uy Tín, Có Khổ Lớn 1500mmThép Mạ Điện Là Gì? Vì Sao Ngành Cửa, Sơn Tĩnh Điện, Nội Thất Kim Loại Dùng Rất NhiềuVì sao tôn thực tế thường mỏng hơn con số công bố? Sự thật kỹ thuật và những điều nhà thầu cần hiểu rõ
Xem bài viết →