Hàn điểm tôn mạ kẽm: Vì sao mối hàn lúc chắc, lúc yếu?
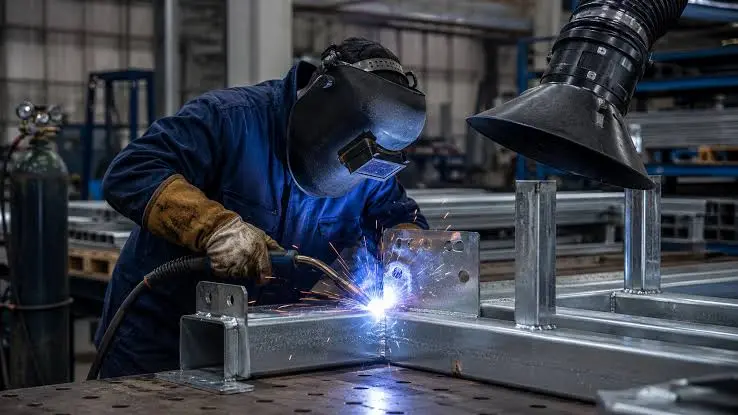
Trong sản xuất vỏ tủ, hộp kim loại, chi tiết cửa và các cụm cơ khí tấm, hàn điểm điện trở có thể được sử dụng để liên kết những tấm thép chồng lên nhau. Tuy nhiên, một vấn đề khiến xưởng mất nhiều thời gian xử lý là mối hàn ban đầu đạt yêu cầu nhưng càng chạy càng thiếu ổn định, hoặc cùng một chi tiết lại xuất hiện điểm chắc và điểm dễ tách.
Với tôn mạ kẽm, không nên kết luận ngay rằng vật liệu “khó hàn” hoặc chỉ cần tăng dòng điện là sẽ khắc phục được. Muốn tìm đúng nguyên nhân, cần xem đồng thời vật liệu, tình trạng điện cực, độ khít của hai tấm và điều kiện vận hành.
Xem thêm bài viết có nội dung liên quan: Tôn mạ kẽm bắt vít inox có bị ăn mòn điện hóa không?
1. Hàn điểm tôn mạ kẽm diễn ra như thế nào?
Hàn điểm điện trở sử dụng điện cực ép các tấm kim loại lại với nhau rồi cho dòng điện đi qua vùng tiếp xúc. Nhiệt sinh ra làm hình thành vùng kim loại nóng chảy cục bộ, thường gọi là nhân hàn. Sau khi ngắt dòng, lực ép được duy trì trong một khoảng thời gian để vùng này đông đặc và tạo liên kết.
Vì vậy, dấu lõm nhìn thấy trên bề mặt không đại diện đầy đủ cho phần liên kết nằm giữa hai tấm. Một điểm có dấu ép rõ vẫn cần được đánh giá bằng phương pháp kiểm tra phù hợp.
Bài viết này tập trung vào hàn điểm điện trở. Những hướng dẫn xử lý bề mặt dành cho hàn hồ quang không nên được áp dụng nguyên xi cho quá trình này.
Tham khảo nhóm vật liệu: (https://tonthepphucuong.com/san-pham/ton-kem).
2. Vì sao không nên giữ nguyên chế độ hàn của thép không mạ?
Lớp kẽm làm thay đổi điều kiện tiếp xúc điện và quá trình hình thành mối hàn. So với thép không mạ tương đương, hàn điểm thép phủ kẽm thường cần lực ép và dòng hàn cao hơn. Mức điều chỉnh phụ thuộc loại lớp phủ, chiều dày và tổ hợp các tấm được ghép.
Điều này không có nghĩa cứ tăng dòng là mối hàn sẽ tốt hơn. Một bộ thông số từng phù hợp với hai tấm thép không mạ chưa chắc phù hợp với hai tấm mạ kẽm cùng chiều dày.
Khi đổi loại vật liệu hoặc tổ hợp chiều dày, xưởng cần xác nhận lại điều kiện hàn bằng mẫu thử trước khi chạy hàng loạt.
Xem thêm bài viết có nội dung liên quan: 500 giờ phun muối có nói lên tuổi thọ tôn mạ kẽm?
3. Điện cực có thể khiến chất lượng thay đổi trong quá trình chạy
Khi hàn thép mạ kẽm, lớp phủ có thể tương tác với vật liệu đồng của điện cực, làm đầu điện cực xuống cấp. Tình trạng tiếp xúc vì thế có thể thay đổi sau một thời gian sản xuất.
Nếu những mẫu đầu đạt nhưng các mẫu sau xuất hiện dấu ép khác thường hoặc chất lượng giảm, cần kiểm tra đầu điện cực, độ đồng tâm và hệ thống làm mát. Việc sửa mặt hoặc thay điện cực phải được thực hiện theo hướng dẫn thiết bị và quy trình của xưởng.
Không nên dùng việc tăng dòng liên tục để che lấp tình trạng điện cực đã không còn phù hợp.
Xem thêm bài viết có nội dung liên quan: Cách lựa chọn độ dày tôn phù hợp cho từng hạng mục nhà xưởng tiền chế
4. Bề mặt và độ khít của phôi cần được kiểm tra riêng
Gỉ, sơn, bụi bẩn và các chất cách điện trên bề mặt có thể gây biến động chất lượng hàn. Tuy nhiên, không phải mọi lớp dầu mỏng đều phải được loại bỏ bằng cùng một phương pháp. Dầu bảo quản, dầu gia công và lớp xử lý bề mặt chuyên dụng cần được xem xét theo loại vật liệu và yêu cầu sản phẩm.
Đặc biệt, không mặc định phải mài sạch toàn bộ lớp kẽm trước khi hàn điểm. Cách chuẩn bị bề mặt cần phù hợp với quy trình đã được xác nhận, tránh loại bỏ không cần thiết lớp bảo vệ hoặc lớp xử lý do nhà sản xuất cung cấp.
Bên cạnh độ sạch, hãy kiểm tra hai tấm có áp sát tại vị trí hàn hay không. Phôi cong, mép vướng hoặc chi tiết định vị chưa đúng đều cần được xem lại trước khi điều chỉnh thông số.
Với phôi đã cắt, có thể tham khảo thêm: Mài bavia sau khi cắt tôn thép: Cách xử lý cạnh cắt sạch, an toàn và đúng kỹ thuật
5. Bắn tóe nhiều có phải là dấu hiệu hàn chắc?
Không thể dùng lượng tia lửa hoặc kim loại bắn ra để kết luận độ chắc của mối hàn. Dòng điện quá cao, thời gian hàn quá dài, đầu điện cực tiếp xúc không đúng hoặc phôi ghép không khít đều có thể góp phần gây bắn tóe.
Khi hiện tượng này xuất hiện, người phụ trách cần đối chiếu điều kiện thực tế với bộ thông số đã được duyệt. Nên ghi lại dòng hàn, thời gian, lực ép, vật liệu và tình trạng điện cực tại thời điểm phát hiện.
Nếu cùng lúc đổi nhiều yếu tố, xưởng sẽ khó biết điều chỉnh nào có tác dụng và điều chỉnh nào đang tạo thêm biến động.
Xem thêm bài viết có nội dung liên quan: Tôn mạ kẽm khổ lớn 1500mm là gì? Vì sao ngày càng được nhà thầu ưu tiên?
6. Kiểm tra mối hàn bằng cách nào?
Quan sát ngoại quan giúp phát hiện dấu ép bất thường, cháy bề mặt hoặc bắn tóe, nhưng chưa đủ để xác nhận chất lượng liên kết bên trong.
Trong kiểm soát sản xuất, các phép thử phá hủy như thử bóc hoặc thử bằng đục có thể được sử dụng theo quy trình phù hợp. Việc chọn phương pháp, tiêu chí đánh giá và tần suất lấy mẫu phải căn cứ vào vật liệu, thiết kế chi tiết và yêu cầu khách hàng.
Không nên tự đặt một mức “hàn đạt” chỉ dựa vào cảm giác bẻ bằng tay. Cũng không nên mặc định mọi dạng phá hủy đều được diễn giải giống nhau đối với tất cả các mác thép.
Xưởng nên lưu mẫu, kết quả kiểm tra và thông tin lô tương ứng. Hồ sơ này giúp việc so sánh giữa các đợt sản xuất rõ ràng hơn.
7. Ví dụ giả định: mẫu đầu đạt, mẫu sau dễ tách
Giả sử một xưởng hàn chi tiết từ hai tấm tôn mạ kẽm dày 1,0 mm. Mẫu đầu đạt yêu cầu theo phép thử đã thống nhất, nhưng sau một thời gian chạy, một số mẫu không đạt.
Thay vì đổi ngay cuộn tôn hoặc tăng dòng theo cảm tính, xưởng có thể kiểm tra theo thứ tự:
- Xác nhận vật liệu và mã lô có thay đổi trong quá trình chạy hay không.
- Đối chiếu phôi hiện tại với mẫu đầu về bề mặt và độ khít khi gá.
- Kiểm tra tình trạng đầu điện cực, vị trí tiếp xúc và làm mát.
- So sánh thông số thực tế với hồ sơ thiết lập ban đầu.
- Chạy lại mẫu sau khi xử lý từng yếu tố và kiểm tra bằng cùng phương pháp.
Đây là ví dụ về cách tổ chức tìm nguyên nhân, không phải kết luận rằng điện cực hay vật liệu chắc chắn là nguồn gây lỗi.
8. Đặt tôn cho chi tiết hàn điểm cần chuẩn bị thông tin gì?
Khi hỏi vật liệu, khách hàng nên cung cấp mác thép hoặc yêu cầu kỹ thuật, chiều dày từng tấm, loại lớp mạ, kích thước phôi và số lượng. Nếu chi tiết gồm nhiều lớp hoặc ghép với vật liệu khác, cần mô tả rõ tổ hợp đó.
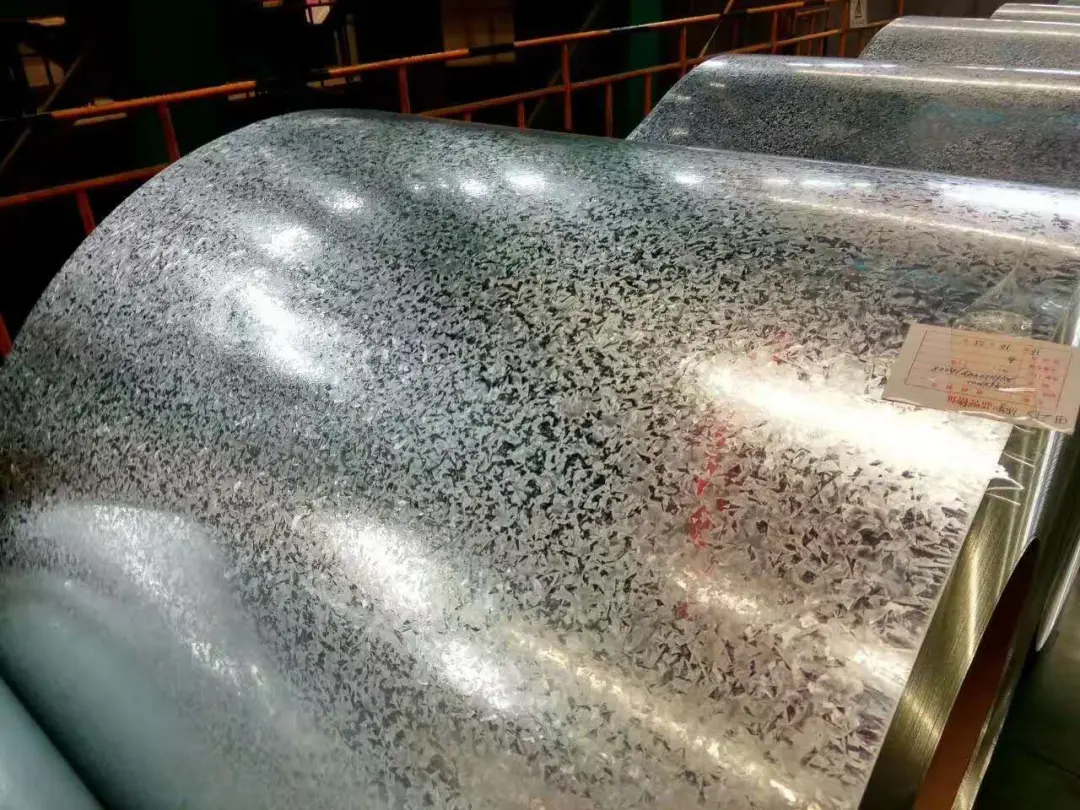
Ngoài ra, nên gửi bản vẽ có vị trí ghép, mặt yêu cầu ngoại quan và công đoạn hoàn thiện sau hàn. Với sản phẩm mới, cần trao đổi trước nhu cầu lấy mẫu để bên gia công xác nhận khả năng đáp ứng.
Tôn Thép Phú Cường cung cấp tôn mạ kẽm, tôn nhũ xanh, tôn GA nhũ xám và nhận cắt theo quy cách phục vụ sản xuất cơ khí. Khách hàng cần chuẩn bị phôi cho công đoạn hàn điểm có thể gửi bản vẽ, chiều dày từng lớp, yêu cầu lớp mạ và số lượng để trao đổi phương án cung cấp, gia công và nhận báo giá.
CÔNG TY TNHH TÔN THÉP PHÚ CƯỜNG
Đồng Hành Cùng Mọi Công Trình
Chất lượng làm nên thương hiệu
Địa chỉ: 2177C–2177D Quốc Lộ 1A, Phường Đông Hưng Thuận, Quận 12, TP.HCM.
Hotline: 0933 919 899 – Ms. Ánh | 0933 919 898 – Mr. Mạnh.
Email: tonthepphucuong@gmail.com
Website: https://tonthepphucuong.com/
Xem thêm bài viết có nội dung liên quan:
Mua Tôn Khổ Lớn Quận 12 Ở Đâu? Kinh Nghiệm Chọn Đúng Loại Tôn Cho Công Trình
Tôn mạ kẽm Z275 là gì? Có nên dùng Z275 cho mọi công trình không?
Tôn mạ kẽm là gì? Cấu tạo, phân loại, ưu điểm và ứng dụng trong xây dựng hiện đại
Vì sao tôn bị trầy xước trong quá trình vận chuyển và cách khắc phục hiệu quả
So sánh tôn mạ kẽm, tôn mạ điện và tôn lạnh trong nhà xưởng tiền chế